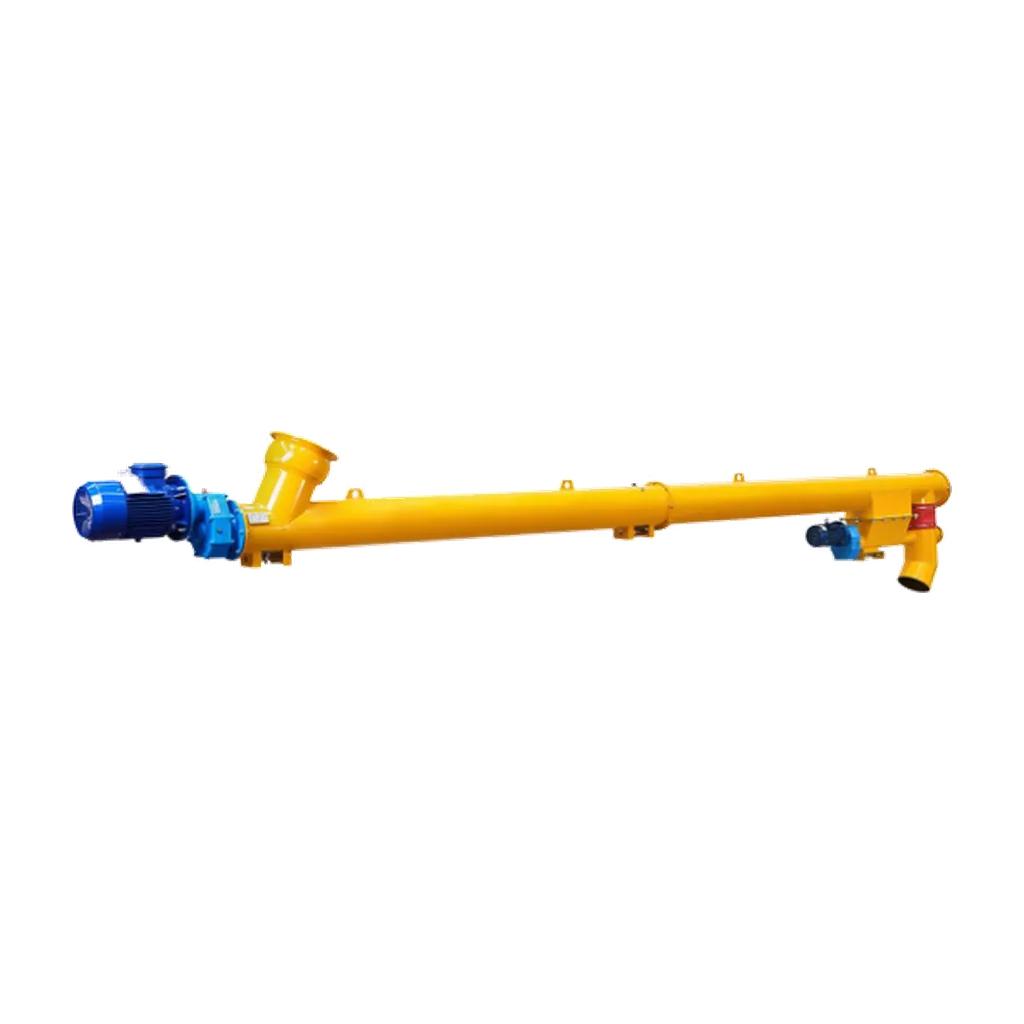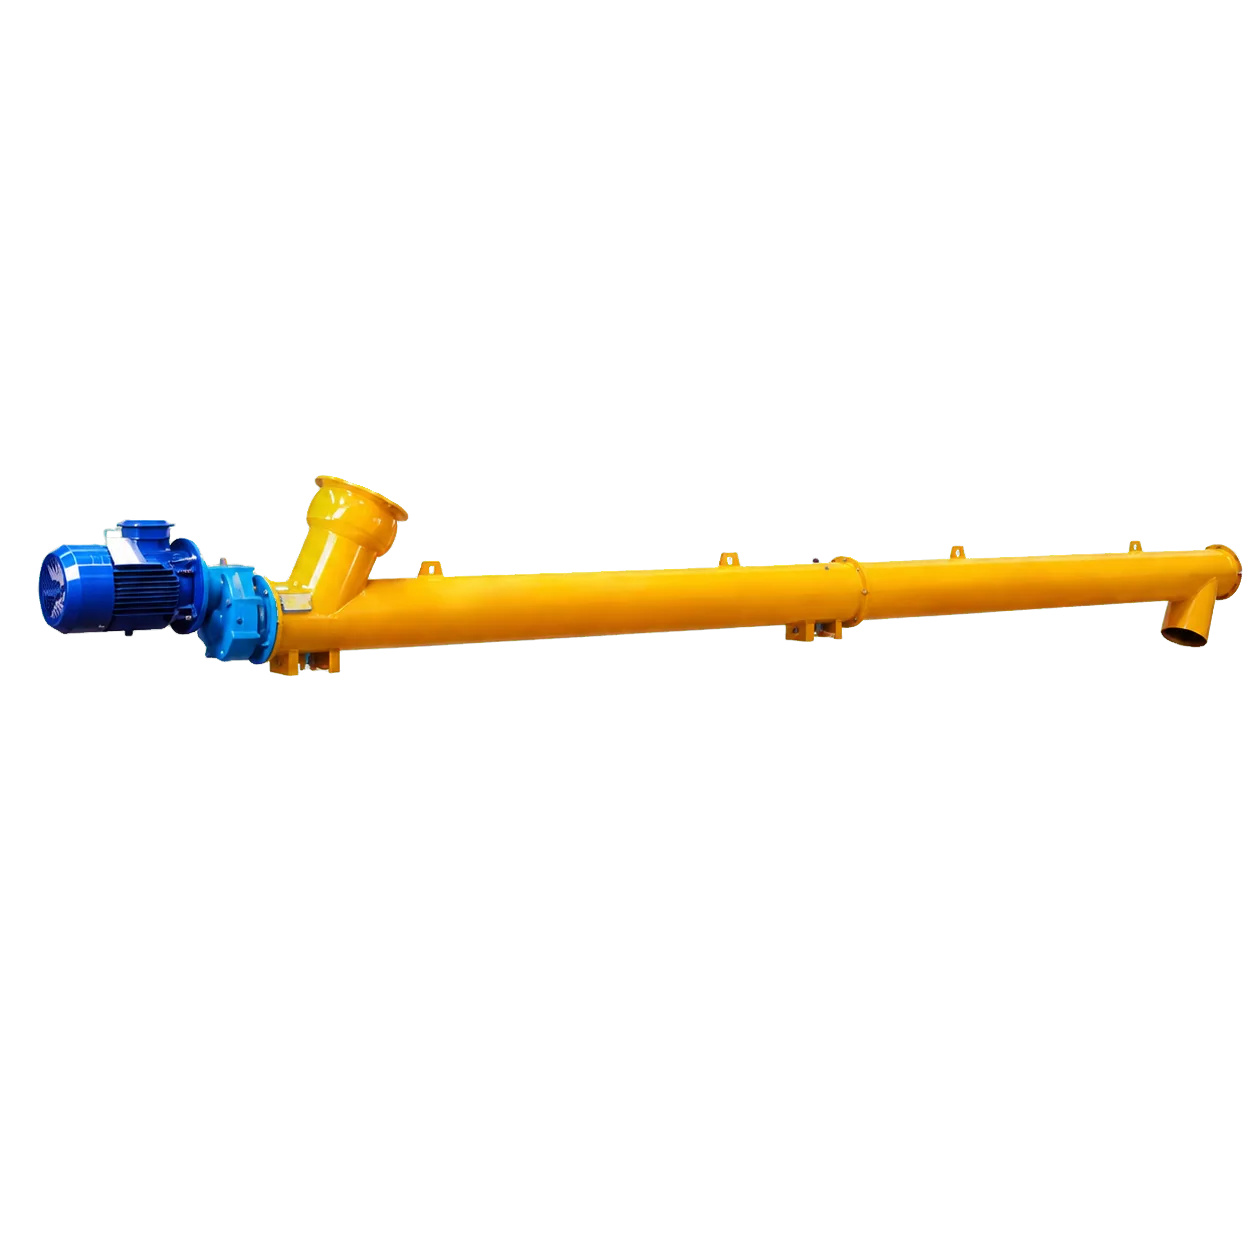
Шнековые конвейеры являются основой операций по транспортировке цемента и сухих порошков, обеспечивая перемещение таких материалов, как цемент, зола-унос и минеральные наполнители, между силосами, весовыми бункерами и смесительными установками. Их закрытая конструкция и компактная занимаемая площадь делают их незаменимыми при дозировании бетона, производстве сухих строительных смесей и на асфальтобетонных заводах. Однако, несмотря на их надёжную механическую простоту, причины заторов шнекового конвейера остаются частой и разрушительной эксплуатационной проблемой. Когда возникает затор, он не только останавливает поток материала, но и может привести к серьёзным последствиям, включая перегрузку двигателя, повреждение витков шнека, утечку пыли и дорогостоящие производственные простои. Для инженеров по обслуживанию и операторов предприятия понимание коренных причин этих заторов имеет важное значение для поддержания надёжности системы. В этой статье рассматриваются основные причины заторов шнекового конвейера при транспортировке цемента и предлагаются практические инженерные стратегии предотвращения для обеспечения непрерывной и эффективной транспортировки порошков.
Понимание основных причин затора шнекового конвейера
Физические характеристики транспортируемого материала и механические параметры самого конвейера являются наиболее частыми источниками заторов. Влажность — основной виновник при транспортировке цемента и золы-уноса. Эти порошки высокогигроскопичны; когда они поглощают влагу во время хранения или транспортировки, они становятся липкими и уплотнёнными. Этот влажный материал легко прилипает к центральному валу и промежуточным подшипникам, постепенно уменьшая внутренний зазор, пока поток полностью не ограничится.
Неравномерная подача и перегрузка представляют собой ещё одну серьёзную проблему. Если вышестоящий силос выгружает материал внезапными порывами или со скоростью, превышающей проектную производительность конвейера, избыточный материал накапливается внутри трубы. Это часто усугубляется неправильной конфигурацией оборудования. Например, если шаг шнека слишком мал для конкретной насыпной плотности материала, или если угол наклона чрезмерно крут — обычно свыше 30 градусов для стандартных конструкций — сила тяжести может вызвать обратное сползание материала против направления транспортировки. Кроме того, недостаточно мощный двигатель, например, несоответствие стандартной 3-фазной, 380 В, 50 Гц, 4-полюсной, 1450 об/мин конфигурации фактической нагрузке, приведёт к вялому вращению, неспособному продвинуть материал вперёд, и вызовет внутреннее накопление.
Определение мест затора и вышестоящих факторов
Заторы не всегда возникают внутри самой трубы конвейера; они часто начинаются выше по потоку или в точках выгрузки. На многих бетоносмесительных установках коренная причина лежит в состоянии выгрузки цементного силоса. Если цемент длительное время остаётся неподвижным в силосе, он может уплотниться и образовать своды или ворон в конической секции. Неисправные силосные аэраторы или засорённые аэрационные панели не разрыхляют порошок, что приводит к прерывистому пульсирующему потоку на входе конвейера. Эта нестабильная подача нарушает установившуюся работу конвейера и вызывает локальное накопление на входе.
Внутри корпуса конвейера накопление материала часто происходит вокруг изношенных промежуточных подшипников или деградировавших витков шнека. По мере износа этих компонентов зазор уменьшается, создавая физический барьер для порошка. Кроме того, заторы могут проявляться рядом с выпускным отверстием, если нижестоящее оборудование, такое как дисковые затворы или роторные клапаны, частично закрыто или заблокировано. Перед заменой всего шнекового конвейера или предположением о неисправности приводной системы операторы должны систематически проверять систему аэрации силоса, положения клапанов, фильтры вытяжки пыли и состояние внутренних подшипников, чтобы изолировать истинный источник ограничения.
Практические стратегии предотвращения и технического обслуживания
Снижение заторов шнекового конвейера требует сочетания производственной дисциплины, правильного выбора оборудования и проактивного обслуживания. В эксплуатационном плане крайне важно внедрить механизмы контролируемой подачи. Использование частотных преобразователей позволяет операторам точно согласовывать скорость конвейера с фактическим потоком материала, предотвращая перегрузку. Стандартные эксплуатационные процедуры должны предусматривать пуск без нагрузки и опорожнение конвейера перед остановкой. В случае затора операторы должны немедленно отключить питание и строго избегать принудительного повторного пуска, так как это может сжечь двигатель; вместо этого следует открыть смотровые люки для ручного устранения препятствия.
С точки зрения конфигурации оборудования выбор правильного диаметра и длины для конкретного применения имеет первостепенное значение. Настоятельно рекомендуется закрытая трубчатая конструкция, поскольку жёсткий трубчатый корпус сохраняет транспортный путь компактным и ограничивает внешнее воздействие пыли и влаги. Для применений, склонных к уплотнению, конфигурация шнека с прогрессивным шагом — где шаг увеличивается от загрузочного отверстия к разгрузочному — может эффективно снизить давление материала. Важно отметить, что опубликованные диапазоны производительности являются справочными для выбора; фактическая производительность зависит от транспортируемого материала, степени заполнения, наклона и условий эксплуатации и должна подтверждаться для каждого проекта. Регулярное техническое обслуживание должно включать регулярный осмотр промежуточных подшипников, концевых подшипников и приводных устройств. Установка датчиков затора или реверсных лопастей в критических точках также может обеспечить раннее предупреждение и автоматическое реагирование на надвигающиеся заклинивания.
Заключение
Предотвращение заторов шнекового конвейера при транспортировке цемента требует целостного подхода, учитывающего влажность материала, стабильность вышестоящей подачи и точную конфигурацию оборудования. Понимая механические и экологические факторы, способствующие накоплению материала, операторы предприятия могут реализовать целенаправленные стратегии для поддержания непрерывного производства. Выбор правильно сконфигурированной закрытой системы транспортировки порошков является жизненно важным шагом в этом процессе. VOGO Machine предлагает широкий ряд шнековых конвейеров для цемента с жёсткими трубчатыми корпусами, ограничивающими внешнее пыление и поддерживающими компактный надёжный транспортный путь. Наши системы конфигурируются под конкретный режим, с выбираемыми диаметрами от Ø89 до Ø407 мм и обслуживаемыми компонентами, адаптированными к требованиям вашего проекта. Для изучения параметров выбора, ознакомления с каталожными диапазонами производительности или поиска конфигураций, специфичных для проекта, посетите страницу продукта VOGO Cement Screw Conveyor или скачайте подробный технический паспорт для получения комплексного инженерного руководства. Убедитесь, что ваша транспортная система оптимизирована для вашего конкретного материала и условий процесса для поддержания непрерывного производства.