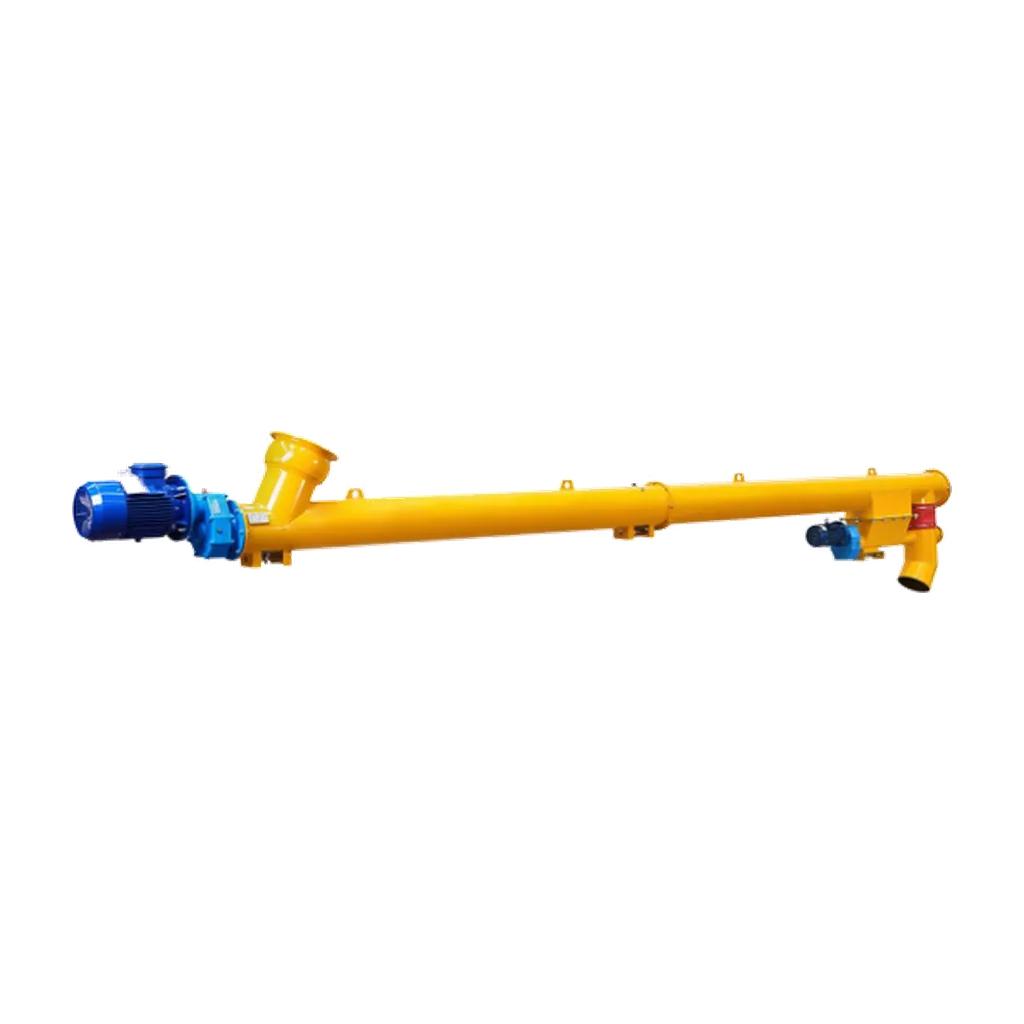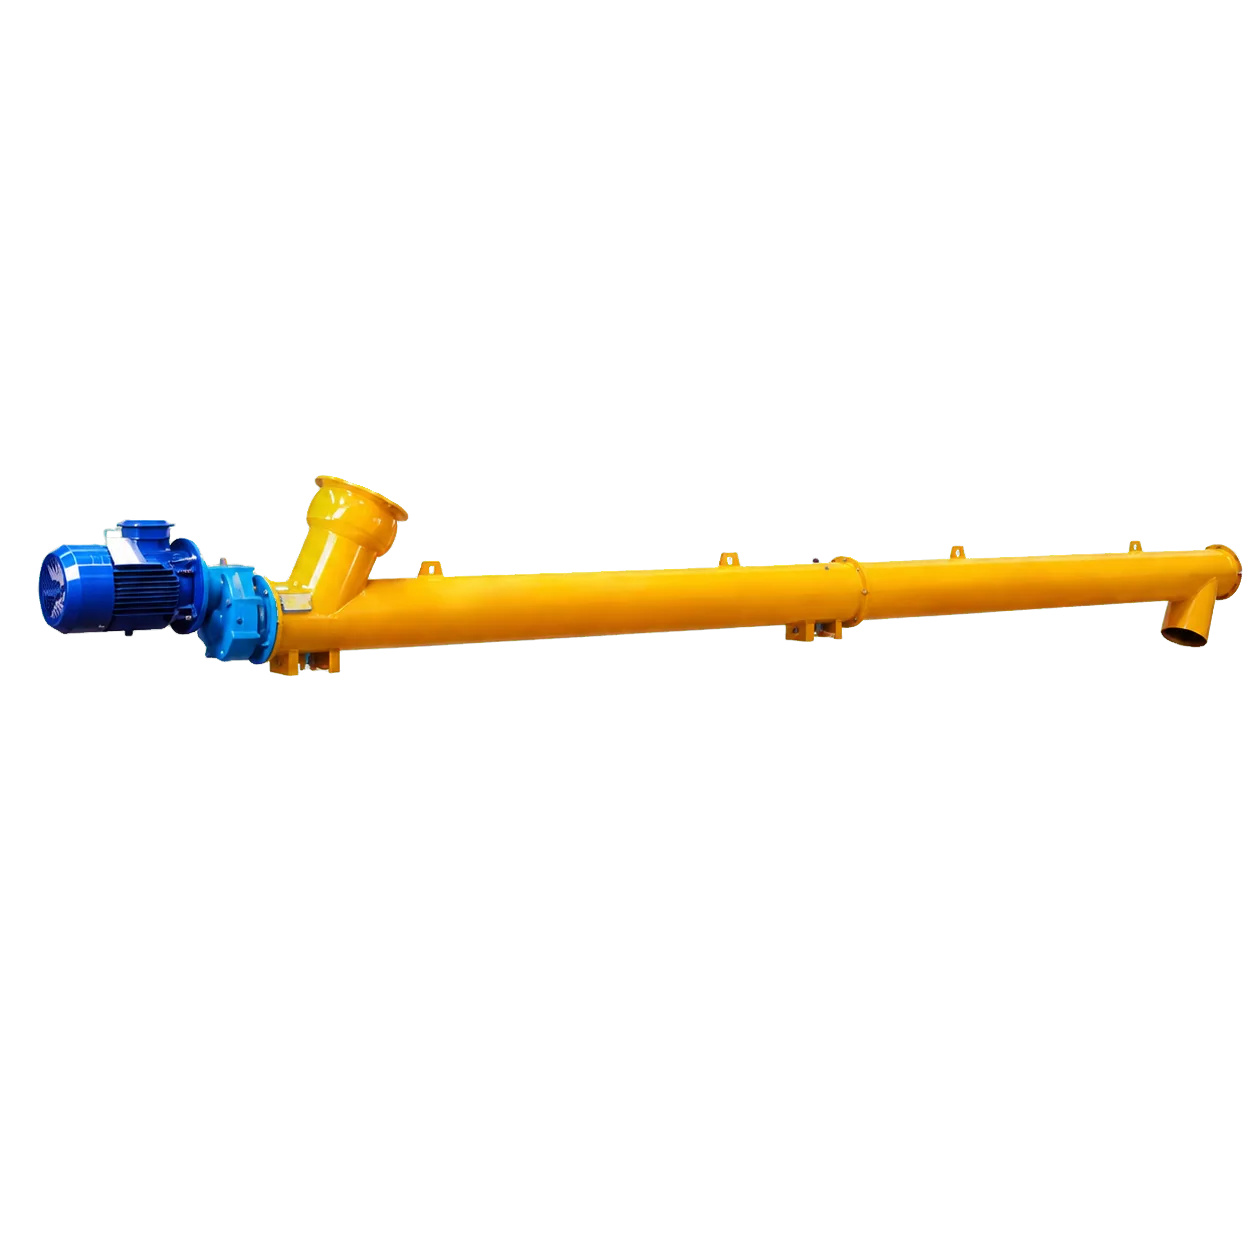
Введение
Транспортировка горючих пылей, таких как угольная пыль, зола биомассы и химические добавки, на заводах по обработке цемента и сыпучих материалов создаёт серьёзные риски дефлаграции. Когда мелкие частицы накапливаются в замкнутых пространствах и встречаются с источником зажигания, возникающий первичный взрыв может оторвать слои пыли на окружающих конструкциях, вызывая гораздо более разрушительный вторичный взрыв. Проектирование и закупка шнековых конвейеров для этих применений требует строгого соответствия ATEX и соблюдения принципов взрывозащиты. В Великобритании это дополнительно регулируется Правилами об опасных веществах и взрывоопасных средах (DSEAR). Это руководство охватывает инженерные основы снижения рисков взрыва пыли в шнековых конвейерах, включая контроль источников зажигания, стратегии снижения взрыва, характеристику пыли и методы включения этих требований в закупочную документацию для обеспечения долгосрочной эксплуатационной безопасности.
Классификация зон ATEX для шнековых конвейеров
Взрывозащита требует точной классификации опасных зон. Согласно директивам ATEX, взрывоопасные среды подразделяются на зоны в зависимости от частоты и продолжительности опасности. Для шнековых конвейеров, транспортирующих горючую пыль, внутренний транспортный путь обычно относится к Зоне 21. Эта зона охватывает области, где облако горючей пыли в воздухе может периодически возникать при нормальной работе. Внешняя среда вокруг конвейера, особенно вблизи точек входа и выхода, смотровых люков и приводных узлов, обычно относится к Зоне 22. В Зоне 22 взрывоопасная среда маловероятна при нормальной работе и будет сохраняться только в течение короткого периода, если она всё же возникнет. Физическая граница между этими зонами определяется эффективностью уплотнений вала и фланцевых прокладок конвейера; деградировавшее уплотнение может непреднамеренно расширить область Зоны 22 до классификации Зоны 21.
Это различие определяет выбор оборудования на основе категорий оборудования ATEX. Внутренние компоненты, такие как главный вал, витки и внутренние подшипники, должны быть сертифицированы как оборудование Категории 2 для Зоны 21. Внешние компоненты, такие как приводной двигатель, редуктор и корпуса внешних подшипников, должны соответствовать как минимум требованиям Категории 3 для Зоны 22. Многие программы безопасности предприятий требуют сертификации Зоны 21 для всех электрических и механических компонентов для упрощения обслуживания, стандартизации запасных частей и снижения человеческой ошибки при замене.
Контроль источников зажигания и механическая конструкция
Предотвращение взрыва начинается с устранения источников зажигания. Механическое трение, горячие работы и электростатический разряд являются основными проблемами в шнековых конвейерах. Электростатические заряды накапливаются на витках шнека, когда они трутся о сухие горючие порошки. Искра от этого разряда может воспламенить облако пыли. Для предотвращения этого инженеры указывают антистатические конструкции витков. Это требует непрерывной электропроводности между валом шнека, витками и заземлённым трубчатым корпусом для рассеивания статических зарядов до того, как они достигнут порога зажигания. Общее электрическое сопротивление узла обычно должно поддерживаться ниже 10^9 Ом, что проверяется рутинными испытаниями мегаомметром.
Механическое трение является ещё одним критическим риском, особенно в промежуточных и концевых подшипниках. Отказывающий подшипник выделяет достаточно тепла для воспламенения слоёв пыли на внутренних поверхностях конвейера. Один перегретый подшипник может воспламенить пыль, накопившуюся за недели отложенной уборки, и распространить дефлаграцию по галерее конвейера за считанные секунды. Кроме того, попадание посторонних предметов (FOD), таких как металлические предметы из вышестоящих процессов, может вызвать сильное механическое трение, если зазор между кромкой витка и жёлобом слишком велик. Поддержание точных механических зазоров — обычно от 3 мм до 6 мм в зависимости от диаметра жёлоба — и использование соответствующих конструкций лабиринтных уплотнений вала предотвращает попадание материала в корпуса подшипников. Непрерывный мониторинг температуры подшипников с помощью датчиков PT100 действует как предохранительная блокировка, которая автоматически останавливает привод. Интеграция этих датчиков температуры с системой управления конвейером позволяет приводу отключиться до того, как температура подшипника достигнет минимальной температуры воспламенения конкретной пыли.
Взрыворазрядка, изоляция и снижение взрыва
Стандарты взрывозащиты требуют систем снижения на случай, если предотвращение не сработает. Шнековые конвейеры обычно не могут выдержать полный удар давления внутренней дефлаграции. Предприятия должны использовать стратегии сброса давления и изоляции. Взрыворазрядка является распространённой техникой снижения. Устанавливайте специально разработанные разрывные панели или вентиляционные люки с интервалами вдоль трубчатого корпуса. Это сбрасывает внутреннее давление во время взрыва и направляет пламя и ударную волну в безопасную область. Однако, если конвейер расположен в помещении или рядом с проходами, вентиляция в безопасную внешнюю область может быть невозможна. В таких случаях требуются устройства беспламенной вентиляции или системы подавления взрыва. Эффективность вентиляции зависит от давления конвейера и расчёта площади вентиляции. Площадь вентиляции должна соответствовать конкретным значениям Kst (индекс дефлаграции) и Pmax (максимальное давление взрыва) пыли для обеспечения того, чтобы сниженное давление взрыва (Pred) оставалось ниже предела текучести конструкции конвейера.
Изоляция взрыва предотвращает распространение первичного взрыва в шнековом конвейере через связанное оборудование, такое как силосы, бункеры или пылеуловители. Пассивные изолирующие клапаны, такие как лепестковые клапаны, или химические барьеры подавления на входе и выходе конвейера обнаруживают быстрый рост давления начинающегося взрыва и физически блокируют фронт пламени от дальнейшего распространения на предприятие. Активные системы изоляции, которые используют высокоскоростные deluge-клапаны, приводимые в действие детекторами давления, обеспечивают более быстрое время реакции для дальних транспортных линий. Системы изоляции должны бесшовно интегрироваться с системой безопасности предприятия (SIS) для скоординированного отказобезопасного реагирования.
Характеристика пыли и испытания для проектирования конвейера
Точное проектирование конвейера и снижение взрыва полностью зависят от понимания конкретных свойств горения обрабатываемого материала. Обращение к общим данным о пыли может привести к недопроектированной вентиляции или неподходящим температурным ограничениям. Инженеры должны заказать лабораторные испытания для определения ключевых параметров взрыва. Наиболее критическим из них является значение Kst, которое измеряет скорость нарастания давления во время взрыва, и Pmax, который указывает максимальное давление, создаваемое в замкнутом сосуде.
Кроме того, определение минимальной температуры воспламенения (MTI) как для облаков пыли, так и для слоёв пыли жизненно важно. MTI слоя пыли часто значительно ниже, чем у облака пыли. Если слой пыли накапливается на внешней поверхности жёлоба конвейера или приводного двигателя, максимальная температура поверхности оборудования должна быть установлена ниже MTI слоя, обычно с запасом 75 Кельвинов. Содержание влаги и гранулометрический состав также резко изменяют эти параметры; материал, который не является взрывоопасным при 5% влажности, может стать высокогорючим при высушивании до 1% во время обработки. Поэтому испытания должны проводиться на материале в его наихудшем рабочем состоянии.
Указание требований ATEX в закупке
Специалисты по закупкам и инженеры-механики должны перевести требования безопасности в чёткие закупочные спецификации. Простого указания «соответствует ATEX» в тендерной документации недостаточно и часто приводит к неправильным предложениям или несоответствующему оборудованию. Закупочная спецификация должна явно ссылаться на Директиву ATEX 2014/34/EU и определять требуемую категорию оборудования для внутренних и внешних компонентов. Она также должна указывать конкретную группу пыли (например, Группа III для горючих пылей, подразделённая на IIIA, IIIB или IIIC в зависимости от физической природы пыли) и максимальную температуру поверхности (T-класс) на основе испытанной температуры воспламенения пыли.
Кроме того, спецификация должна запрашивать у поставщика Декларацию соответствия EC и требовать документацию по взрывоопасным характеристикам пыли для правильного подбора размеров вентиляционных или изолирующих устройств. Покупатели также должны сравнивать первоначальные затраты на соответствие с совокупной стоимостью владения оборудованием. Сертифицированные ATEX компоненты, антистатические материалы и интегрированные системы мониторинга увеличивают первоначальные капитальные затраты, но снижают совокупную стоимость владения. Правильно указанное оборудование минимизирует незапланированные простои, снижает страховые взносы и предотвращает крупные потери активов. Выбор более дешёвого несоответствующего варианта вносит эксплуатационные риски и регуляторные штрафы, которые намного превышают первоначальную экономию.
Заключение
Проектирование шнековых конвейеров для горючих пылей требует строгой классификации зон, проактивного контроля источников зажигания и надёжного снижения взрыва. Операторы предприятия управляют рисками дефлаграции за счёт антистатических механических конструкций, непрерывного температурного мониторинга и правильно подобранных систем вентиляции или изоляции, адаптированных к конкретным Kst и Pmax обрабатываемой пыли. Подробные закупочные спецификации и комплексная характеристика пыли гарантируют, что поставщики соответствуют нормативным стандартам и прикладным требованиям, защищая как персонал, так и активы от катастрофических отказов. Для подробных спецификаций посетите страницу продукта «шнековый конвейер для цемента».