Вопрос «шнековый конвейер против пневматического» при обращении с цементом редко имеет универсальный ответ. Оба перемещают сухой порошок, но работают на совершенно разных принципах и поощряют разные приоритеты. Шнековый конвейер — это механическая машина с вращающейся спиралью внутри трубы. Пневматическая система проталкивает или всасывает цемент через герметичный трубопровод с помощью воздуха. Правильный выбор зависит от расстояния, сложности компоновки, требований к пыли, стоимости энергии и того, как вы соотносите капитальные затраты с эксплуатационными.
VOGO поставляет закрытые системы перемещения порошков, построенные на основе трубчатой шнековой технологии. Это конкретная точка зрения, а не утверждение, что шнековые конвейеры выигрывают во всех применениях. Пневматические системы являются правильным выбором на многих цементных заводах, особенно для дальних передач и сложной трассировки. В этом сравнении изложено, где каждая система сильна, где она испытывает трудности и как принять решение.
Как каждая система перемещает цемент
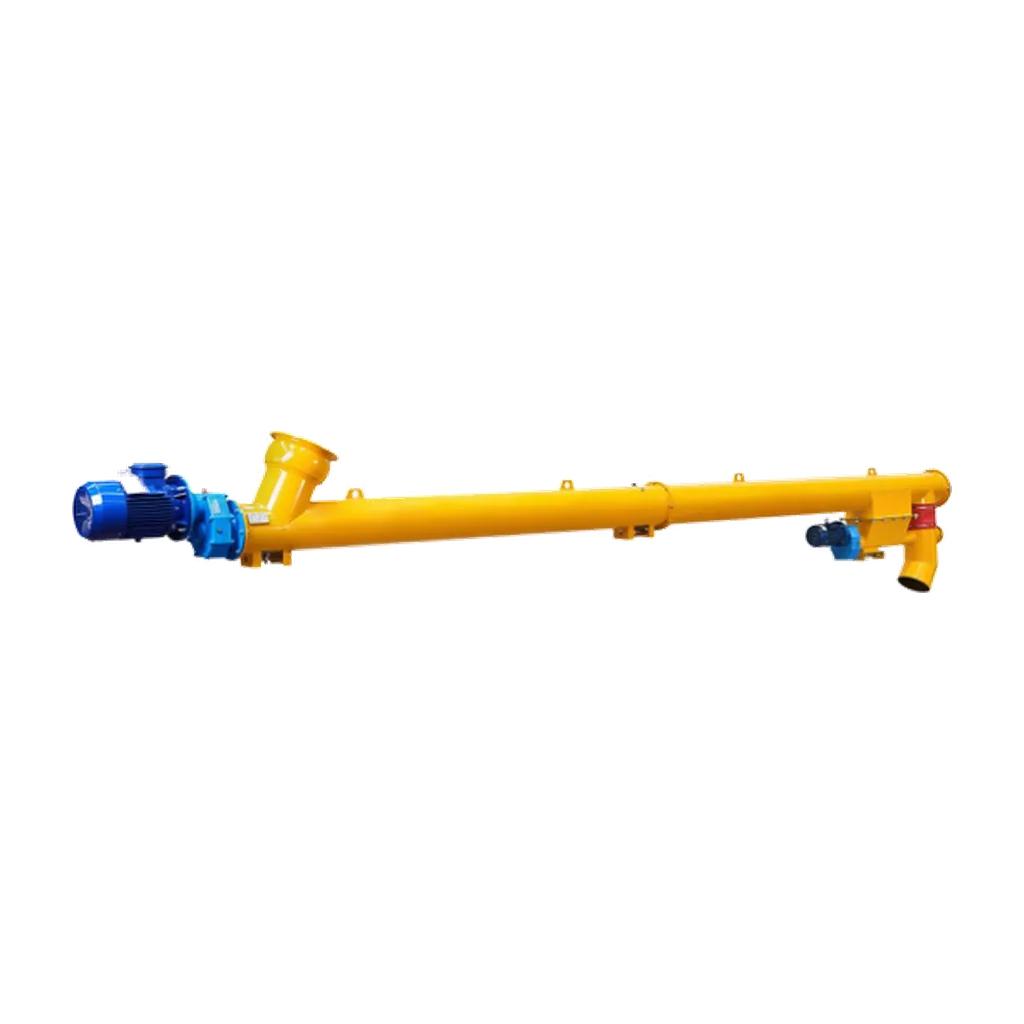
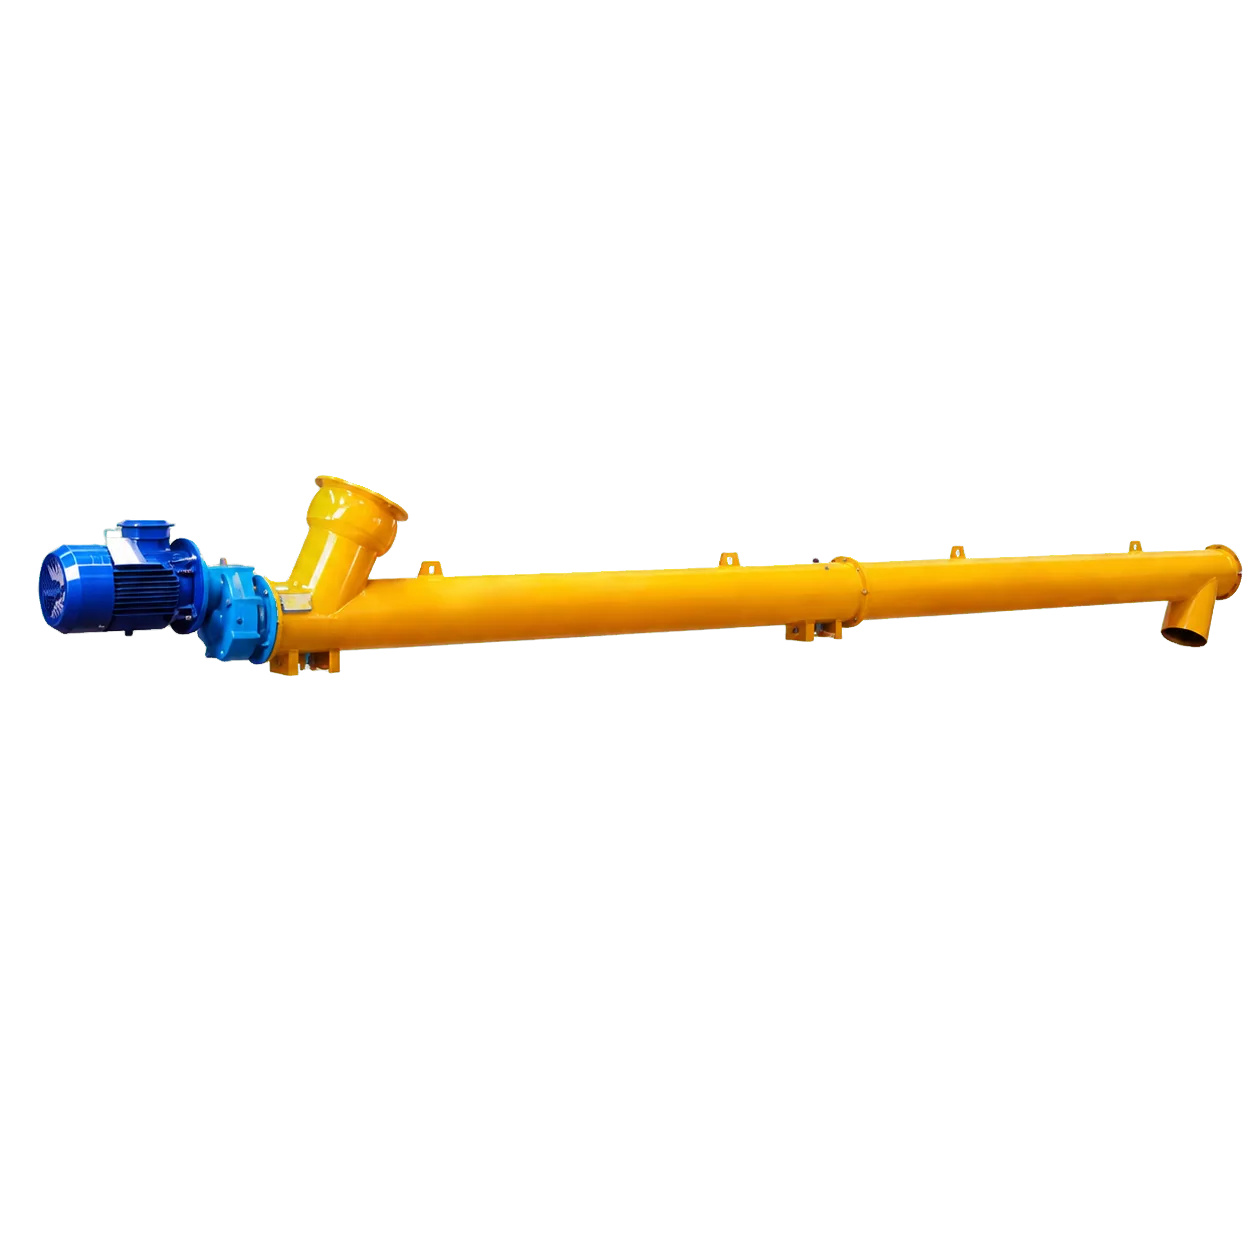
Шнековый конвейер использует геликоидальный виток, установленный на вращающемся валу внутри трубчатого или жёлобного кожуха. Когда шнек вращается, цемент скользит вперёд вдоль стенки жёлоба. Это машина объёмного вытеснения: каждый оборот перемещает предсказуемый объём при условии, что степень заполнения остаётся в пределах проектного диапазона. CEMA Standard 350 предоставляет признанную инженерную основу для выбора производительности, мощности и компонентов.
Пневматический конвейер использует перепад давления, создаваемый нагнетателем или компрессором. Цемент вводится в воздушный поток — через роторный клапан, напорный бункер или вентури — и транспортируется по трубопроводу к приёмнику, где воздух отделяется циклоном или рукавным фильтром. Два основных режима работы: разрежённая фаза (высокая скорость, частицы взвешены в воздухе) и плотная фаза (более низкая скорость, материал движется пробками). Для цемента системы плотной фазы обычно предпочтительнее, поскольку они вызывают меньшую абразиву труб и используют меньше воздуха на тонну.
| Принцип | Шнековый конвейер | Пневматический конвейер |
|---|---|---|
| Метод перемещения | Вращающаяся спираль внутри трубы или жёлоба | Воздушный поток внутри герметичного трубопровода |
| Характер потока | Объёмное вытеснение за оборот | Взвешенный или пробковый поток под действием перепада давления |
| Ввод цемента | Переполненный или регулируемый вход | Роторный клапан, напорный бункер или питатель вентури |
| Разделение при выгрузке | Самотёк через выход | Циклон, фильтрующий приёмник или оба |
Это различие в принципе проявляется во всех остальных решениях: стоимости, обслуживании, энергии, компоновке и пылеподавлении.
Попарное сравнение для режима с цементом
В таблице ниже обобщены ключевые компромиссы именно для цемента, а не для сыпучих материалов в целом.
| Фактор | Шнековый конвейер | Пневматический конвейер |
|---|---|---|
| Типичный диапазон расстояний | Короткие и средние (3–30 м наиболее практично; более длинные трассы требуют промежуточных подшипников) | Средние и длинные (до сотен метров в одной линии) |
| Гибкость компоновки | Прямая или слегка наклонная; повороты требуют дополнительных машин и точек перегрузки | Трубы могут изгибаться, подниматься и огибать препятствия в одной трассе |
| Капитальная стоимость (короткое расстояние) | Ниже — одна машина с приводом | Выше — нагнетатель/компрессор, питатель, фильтр, средства управления и трубопровод |
| Энергия на тонну | Ниже для коротких и средних трасс; прямой механический привод | Выше — энергия тратится на перемещение как воздуха, так и материала |
| Профиль обслуживания | Видимые движущиеся части: витки, подшипники, уплотнения, редуктор | Меньше движущихся частей; износ труб и отводов, фильтрующие материалы, обслуживание нагнетателя |
| Удержание пыли | Закрытая труба снижает выделение, но уплотнение должно быть специфицировано и проверено | Полностью закрытый трубопровод с фильтрованным выхлопом; обычно более плотное удержание |
| Деградация материала | Минимальная — цемент скользит, а не ударяется | Некоторое истирание в разрежённой фазе; плотная фаза мягче |
| Многоточечная подача или выгрузка | Требует отдельных питателей или распределителей | Естественно при отводящих клапанах и нескольких точках приёма |
| Влажный или липкий цемент | Лучшая переносимость — механическое действие может перемещать влажный материал | Риск налипания и пробки; материал должен течь свободно |
Используйте эту таблицу как первый фильтр, а не окончательный ответ. Колонки стоимости, в частности, изменяются с расстоянием и пропускной способностью.
Стоимость: капитальные, эксплуатационные и совокупные затраты владения
Капитальная стоимость
На коротких расстояниях — скажем, от силоса к весовому бункеру на бетоносмесительной установке — шнековый конвейер имеет явное преимущество по капитальной стоимости. Это одна машина: труба, шнек, привод, вход и выход. Пневматической системе нужен трубопровод плюс нагнетатель или компрессор, роторный клапан или напорный сосуд, фильтрующий приёмник и средства управления. Инжиниринговые фирмы, такие как Gough Econ, сообщают о затратах на механический монтаж в диапазоне $50–100 за фут против $150–300 за фут для пневматических систем при сопоставимых режимах, хотя точные цифры сильно различаются в зависимости от размера, материалов и региона.
По мере роста расстояния сравнение смещается. Длинный шнековый конвейер требует промежуточных подшипников, более прочной конструкции и большего числа промежуточных опор. Пневматическая линия добавляет в основном трубы и повороты. В определённый момент, который зависит от конкретного режима, пневматика становится конкурентоспособной или даже более дешёвой по капитальным затратам.
Стоимость энергии
Энергия — это область, где механическое преимущество шнекового конвейера наиболее очевидно для коротких и средних трасс. Прямое перемещение материала шнеком потребляет меньше мощности, чем ускорение и транспортировка его воздухом. Согласно анализу TCO, опубликованному SpecForge, шнековые конвейеры работают на доле энергозатрат на метр пневматических систем, которые могут требовать эквивалент 8–15 кВт на метр трассы для той же тоннажности.
Этот разрыв сужается для систем плотной фазы, которые используют меньше воздуха на кг материала, и расширяется для разрежённой фазы. RIECO Industries аналогично отмечает, что перемещение воздуха по своей природе менее эффективно, чем механическое перемещение материала, и счет за электроэнергию это отражает.
Стоимость энергии также зависит от загрузки. Режим, работающий 2000 часов в год, делает разницу энергии на тонну гораздо более значимой, чем режим, работающий 200 часов в год.
Стоимость обслуживания
Затраты на обслуживание разделяются по знакомой линии. Шнековые конвейеры имеют детали, которые видимо изнашиваются — витки, промежуточные подшипники, уплотнения вала, масло редуктора и муфты. Износ предсказуем, легко осматривается и прост в замене, но происходит с регулярной цикличностью. При абразивном режиме с цементом износ витков является доминирующей статьёй обслуживания.
Пневматические системы имеют меньше вращающихся частей в трассе перемещения, поэтому список регламентных работ короче — обслуживание нагнетателя, фильтрующих рукавов и уплотнений клапанов. Но внутренний износ труб, особенно на отводах, невидим и может застать предприятие врасплох, если система не контролируется. Работа плотной фазой снижает скорость и абразиву, но не устраняет износ отводов, а замена секции трубопровода — это совсем другая работа, чем замена витка шнека.
Совокупная стоимость владения
Правильное сравнение TCO включает как минимум девять строк: цена покупки, фрахт, монтаж, энергия, трудозатраты на профилактическое обслуживание, изнашиваемые детали, незапланированные простои, утилизация по окончании срока службы и остаточная стоимость. Одна лишь цена покупки обычно составляет только 20–30% от того, что предприятие платит за 10–15 лет.
Для короткой трассы на бетоносмесительной установке шнековый конвейер почти всегда выигрывает по TCO, потому что капитальные затраты низки, а экономия энергии перевешивает механическое обслуживание. Для длинной многоточечной передачи на крупном цементном заводе пневматика может выиграть, потому что альтернатива — это цепь механических машин с множеством точек перегрузки.
Инструмент выбора цементных шнековых конвейеров может сузить шнековую сторону сравнения, дав стартовый диаметр и привод для заданной производительности и длины, что является полезным исходным данным для таблицы расчёта TCO. Пневматическая сторона сравнения, однако, требует собственного инженерного расчёта от поставщика пневматических систем.
Компоновка, расстояние и ограничения площадки
Компоновка — это самая распространённая причина выбора одной системы вместо другой.
Шнековый конвейер — это по сути прямая линия между двумя точками с возможностью некоторого наклона. Если цемент нужно направить в обход колонны, поднять на три этажа или доставить в три разных силоса, решение только на шнеках требует дополнительных машин, перепускных желобов и отводящих задвижек. Каждая точка перегрузки — это потенциальная утечка пыли, позиция обслуживания и проблема высоты помещения.
Пневматический трубопровод может изгибаться, разветвляться, подниматься и опускаться в пределах одной трассы. Эта гибкость является основной причиной, по которой пневматические системы доминируют на сложных предприятиях. Сравнение Gough Econ отмечает, что пневматические линии регулярно прокладывают над, под и в обход оборудования на существующих объектах, где установка механического конвейера потребовала бы конструктивных изменений.
Расстояние работает так же. Для 10-метровой передачи шнек, несомненно, является более простым и дешёвым выбором. Для 200-метровой передачи с двумя поворотами и 15-метровым вертикальным подъёмом пневматическая система обычно является единственным практическим вариантом в одной трассе.
Наклон находится посередине. Руководство по углу наклона шнекового конвейера для цемента подробно рассматривает механику наклонного шнекового перемещения. Пневматические системы естественно справляются с вертикальными подъёмами, но платят за это перепадом давления и энергией.
Пылеподавление и удержание
Пылеподавление является основным соображением для цемента, и здесь пневматические системы часто привлекают внимание.
Пневматическая система работает внутри герметичного трубопровода. Материал входит через роторный клапан или напорный сосуд и выходит через фильтрующий приёмник. Вся трасса передачи закрыта, а выходящий воздух фильтруется. Эта компоновка обычно обеспечивает более плотное удержание, чем шнековый конвейер, особенно в нескольких точках перегрузки.
Трубчатый шнековый конвейер действительно закрывает трассу перемещения и может существенно снизить выделение пыли по сравнению с открытой лентой или жёлобом. Но он автоматически не становится пыленепроницаемым. Утечки могут происходить в уплотнениях вала, фланцах, смотровых крышках и переходах входа/выхода. Предприятие, которому требуется конкретная скорость утечки, должно её специфицировать и проверять с помощью правильных уплотнений, прокладок и фланцевой компоновки.
Для взрывоопасной пыли обе системы требуют надлежащего заземления, вентиляции и соответствия ATEX или эквивалентным требованиям, где это применимо. Пневматические системы имеют соображения предохранительного клапана и взрыволовушки, которых нет у шнекового конвейера.
Когда шнековый конвейер является лучшим выбором
Выбирайте шнековый конвейер для цемента, когда большинство из этих условий выполняется:
- Короткое и среднее расстояние передачи — обычно до 30 м в одной трассе.
- Простая, почти прямая компоновка — без сложной трассировки в обход оборудования.
- Более низкая первоначальная стоимость является приоритетом — одна машина вместо полной воздушной системы.
- Видимое, предсказуемое обслуживание — вы хотите износ, который вы можете видеть и планировать.
- Состояние материала изменяется — шнековые конвейеры лучше справляются с влажным или слегка липким цементом, чем пневматические линии, которые склонны к пробкам.
- Питатель и конвейер в одном — под силосом или бункером один шнек может служить одновременно питателем и коротким конвейером.
Статья о выгрузке из цементного силоса более глубоко рассматривает конкретно случай шнекового питателя.
Когда пневматический конвейер является лучшим выбором
Выбирайте пневматическое перемещение для цемента, когда:
- Расстояние велико — за пределами практической целесообразности одного шнека, или когда потребуется несколько шнеков и точек перегрузки.
- Компоновка сложная — трассировка в обход оборудования, нескольких этажей или существующих конструкций.
- Несколько точек приёма или выгрузки — отводящие клапаны и многоточечная подача являются естественными для пневматических систем.
- Требуется строгое удержание пыли — герметичный трубопровод с фильтрованным выхлопом.
- Внутреннее пространство на счету — труба занимает меньше места на полу, чем конвейер с опорами.
- Продукт должен оставаться чистым или изолированным — полностью закрытое перемещение предотвращает внешнее загрязнение.
В пневматическом перемещении предпочитайте плотную фазу разрежённой для цемента, когда это возможно. Более низкая скорость означает меньше износа отводов и труб, меньше энергии на тонну и меньше истирания частиц. Компромисс — более высокая капитальная стоимость и требование, чтобы материал хорошо тек.
Рамочный процесс принятия решения о выборе
Используйте эту последовательность для сужения выбора перед запросом коммерческих предложений у поставщиков.
- Определите режим работы. Требуемая производительность (т/ч), минимальная и максимальная скорость, расстояние перемещения, вертикальный подъём, число и направление поворотов, число точек приёма и число точек выгрузки.
- Охарактеризуйте материал. Диапазон насыпной плотности, влажность, температура, размер частиц, абразивность и сыпучесть. Для цемента отметьте, свежий ли он и аэрированный, осевший и уплотнённый, или из силоса хранения.
- Установите требования к удержанию. Пределы выбросов пыли, рабочее давление, классификация взрывоопасной зоны и любые правила пищевого класса или специальной среды.
- Проверьте осуществимость компоновки. Может ли шнековый конвейер поместиться в доступном пространстве, на уклонах и при наличии высоты? Сколько перегрузок потребуется механической цепочке?
- Оцените распределение энергии. Умножьте ожидаемые часы работы на расчётное энергопотребление каждого варианта, используя фактическую стоимость электроэнергии предприятия.
- Составьте таблицу TCO. Капитальные затраты, монтаж, энергия, трудозатраты на обслуживание, изнашиваемые детали и простои — за ожидаемый срок службы, а не только за первый год.
- Запросите сравнительные КП. Дайте каждому поставщику одинаковое определение режима и попросите ответ, включающий мощность, расчётное обслуживание и ожидаемое потребление запасных частей, а не только цену оборудования.
Распространённая ошибка — сравнивать каталожную цену шнекового конвейера с ценой полной пневматической системы и останавливаться на этом. Сравнение справедливо только когда обе стороны включают всё необходимое для выполнения одного и того же режима.
Пример из практики: от силоса бетоносмесительной установки к весовому бункеру
Предположим, что бетоносмесительной установке нужно переместить 40 т/ч цемента из силоса на уровне земли к весовому бункеру, находящемуся в 6 м по горизонтали и 4 м по вертикали. Место на предприятии ограничено, но прямая наклонная трасса возможна. Предприятие работает примерно 10 часов в день, 250 дней в году.
С шнековой стороны режим укладывается в диапазон одного наклонного трубчатого шнека. Капитальная стоимость — это машина плюс опорная конструкция и одна точка подачи. Энергия умеренная. Обслуживание сосредоточено на смазке подшипников, износе уплотнений и возможной замене витков. Удержание представляет собой герметичную трубу, причём пылевые характеристики зависят от специфицированной компоновки уплотнений.
С пневматической стороны тот же режим требует нагнетателя, роторного клапана под силосом, трубопровода с одним поворотом и вертикальным подъёмом, и фильтрующего приёмника у весового бункера. Капитальная стоимость выше. Энергопотребление на тонну выше. Обслуживание сосредоточено на нагнетателе, уплотнениях роторного клапана и фильтрующих рукавах. Удержание превосходное, потому что вся трасса представляет собой закрытую трубу с фильтрованным выхлопом.
Для этого конкретного случая — короткое расстояние, простая компоновка, низкая загрузка — шнековый конвейер обычно выходит вперёд как по капитальным, так и по совокупным затратам, и он проще обрабатывает интерфейс силоса. Если то же предприятие позже добавит второй силос в 80 м через проезд, пневматический вариант станет более привлекательным, поскольку он может обслуживать оба силоса одним трубопроводом и отводящим клапаном.
Гибридные и комбинированные системы
Выбор не всегда является выбором «или-или». Многие предприятия используют шнековый конвейер на выгрузке из силоса — действующий как регулируемый питатель — и передают эстафету пневматической линии для более длинной передачи. Эта компоновка сочетает надёжный интерфейс силоса шнека с гибкостью трассировки пневматического перемещения. В этой схеме задача шнека — дозировать цемент в роторный клапан или напорный бункер пневматической системы с регулируемой скоростью.
Аналогично, шнековый питатель выгрузки из цементного силоса может питать аэрожёлоб для короткого пыленепроницаемого горизонтального распределения внутри силосного помещения или служить регулируемым входом к элеватору для вертикального подъёма.
Суть в том, чтобы оценивать всю трассу передачи, а не только отдельные машины. Лучшее решение часто является комбинацией.
Распространённые заблуждения
Несколько идей возникают часто и заслуживают чёткого ответа.
«Пневматическое перемещение всегда дороже». Не всегда. На больших расстояниях, при нескольких точках приёма или там, где механические конвейеры потребуют нескольких перегрузок и конструкций, пневматика может быть конкурентоспособной или даже более дешёвой по совокупной стоимости. Первоначальная цена покупки — только одна строка в таблице TCO.
«Шнековый конвейер не пылит, потому что он закрытый». Закрытый — это не то же самое, что пыленепроницаемый. Трубчатый кожух снижает выделение пыли, но гарантия пыленепроницаемости требует специфицированных уплотнений, фланцев, прокладок и критериев испытаний. Не предполагайте, что стандартный трубчатый шнек достигает того же уровня удержания, что и пневматический трубопровод.
«Шнековые конвейеры не могут работать на больших расстояниях». Могут, но только с промежуточными подшипниками и конструктивными опорами, и бремя обслуживания растёт. Имеет ли это экономический смысл, зависит от режима и альтернатив.
«Пневматические системы не требуют обслуживания». В них меньше движущихся частей в трассе перемещения, но нагнетатели, фильтры, клапаны и отводы труб требуют внимания. Абразивный цемент ускоряет износ отводов в системах разрежённой фазы.
Заключение
При обращении с цементом шнековые конвейеры превосходно справляются с короткими простыми передачами при более низкой первоначальной стоимости и простом механическом обслуживании, тогда как пневматические конвейеры выигрывают на больших расстояниях, сложных компоновках, многоточечных схемах и удержании пыли. Правильный выбор — не общее предпочтение одной технологии, а соответствие сильных сторон системы конкретному режиму.
До принятия обязательств определите всю трассу передачи, составьте таблицу TCO, которая охватывает больше, чем только цену покупки, и попросите поставщиков указать цену на одинаковой основе. Если режим входит в диапазон шнекового конвейера, начните с быстрой оценки размера, используя инструмент выбора шнекового конвейера для цемента, затем сравните с предложением пневматического поставщика по энергии, обслуживанию и совокупной стоимости за ожидаемый срок службы.