Шнековый питатель против шнекового конвейера: ключевые конструктивные различия и руководство по выбору
Неспециалисты часто используют термины «шнековый питатель» и «шнековый конвейер» как взаимозаменяемые при обращении с цементом и сыпучими материалами. В инженерии это различные машины с разными эксплуатационными режимами. Обе используют принцип Архимеда, где геликоидальная лопасть, навитая на центральный вал, продвигает материал вперёд, но современные конструкции созданы для конкретных задач. Использование неправильного оборудования может вызвать механические отказы, такие как сгорание двигателя и изломы валов, которые ведут к простоям предприятия. Кроме того, реологические свойства мелких порошков — такие как аэрация, сжимаемость и прочность на сдвиг — определяют, как материал взаимодействует с геликоидальной лопастью. Игнорирование этих физических характеристик на этапе спецификации неизбежно приводит к серьёзной эксплуатационной неэффективности. Технологические инженеры и конструкторы механиков на бетоносмесительных установках или предприятиях сухих строительных смесей должны распознавать эти различия для выбора правильного оборудования для цемента, золы-уноса и сухих порошков, обеспечивая как объёмную точность, так и механическую надёжность.
Перегруженный против регулируемого входа
Шнековые питатели и шнековые конвейеры различаются в основном условиями входа и эксплуатационным назначением. Шнековый питатель дозирует и контролирует поток сыпучих материалов. Он устанавливается непосредственно под емкостью хранения, такой как бункер, силос или запасник. Вход шнекового питателя всегда на 100% перегружен. Скорость выгрузки зависит от проектных параметров питателя и частоты вращения. Это активное объёмно-дозирующее устройство. При работе с высоко аэрируемыми материалами, такими как зола-унос, питатель также должен управлять деаэрацией для предотвращения перелива через точку выгрузки. Преобразователи частоты (ПЧ) обычно интегрируются с питателем для динамической регулировки частоты вращения, обеспечивая точное соответствие скорости массового расхода потребности последующего процесса.
Стандартный шнековый конвейер транспортирует материал. Его вход принимает регулируемый материал, обычно от другого питателя или конвейера. Объём выгрузки пропорционален этой регулируемой подаче. Если подача недостаточна, конвейер работает частично порожним. Если питатель ограничивает выход, он не может удовлетворить потребность процесса. Конвейер полагается на внешнее управление потоком, тогда как питатель обеспечивает его. И наоборот, конвейер, работающий при перегруженном входе, будет испытывать неуправляемые рывки, делая любую последующую весовую или дозирующую систему совершенно неэффективной. В бетоносмесительном производстве, где цемент или зола-унос передаются из силоса в весовой бункер с высокой точностью, это различие определяет стратегию управления.
Структурные и конструктивные расхождения: тяжёлый режим против лёгкого
Конструктивные решения питателей и конвейеров различаются для обработки разных механических нагрузок. Шнековый конвейер обрабатывает равномерную регулируемую нагрузку по всей своей длине. Он обычно имеет стандартный постоянный шаг и более лёгкий центральный вал, поскольку крутильные и изгибные нагрузки предсказуемы и умеренны. В отличие от этого, шнековый питатель извлекает материал из перегруженного состояния. Это создаёт высокий пусковой момент и непрерывные высокие радиальные нагрузки. Для противодействия этим силам питатели имеют тяжёлые валы, тяжёлые концевые подшипники и усиленные витки. Для управления огромным крутильным напряжением валы питателей часто проектируются с более высоким коэффициентом запаса, иногда используя сплошные валы или толстостенные бесшовные стальные трубы, а не более тонкие сварные трубы, встречающиеся в конвейерах.
Для предотвращения образования воронок или сводообразования над входом шнековые питатели часто используют конструкции переменного шага, конические наружные диаметры или конфигурации массового потока. Это постепенно увеличивает доступный объём по мере движения материала к выгрузке и обеспечивает равномерное извлечение по всему выпускному отверстию бункера. Кроме того, питатели могут включать специальные конфигурации витков, такие как ленточные витки для липких материалов или отрезные и сложенные витки для мягкого смешивания и деаэрации порошков. Зазоры жёлоба в питателе также поддерживаются на абсолютном минимуме для предотвращения обхода мелкими частицами витков и накопления в мёртвых зонах. Стандартный конвейер не имеет этих специальных функций извлечения, поэтому он не может эффективно вытягивать материал из силоса без возникновения нерегулярностей потока.
Серьёзные последствия неправильного применения
Использование стандартного шнекового конвейера в качестве питателя для экономии капитальных затрат является распространённой ошибкой в проектировании предприятия. Установка конвейера непосредственно под силосом подвергает его перегруженной загрузке. Оборудование затем должно обрабатывать сыпучий материал сверх своей проектной производительности. Мелкие сухие порошки, такие как цемент и зола-унос, аэрируются и уплотняются при непрерывном сдвиге неправильно спроектированного шнека. Стандартный шаг и более лёгкий вал не могут вырвать уплотнённый материал из мёртвого состояния. Эти условия приводят к высоким скачкам момента. Частые результаты включают сгорание двигателя от непрерывной перегрузки, срез валов от крутильного напряжения и повреждение промежуточных или концевых подшипников.
Рассмотрим практический случай, когда стандартный конвейер модернизируется под 100-тонным цементным силосом. В течение недель постоянная перегруженная загрузка приводит к уплотнению цемента на дне жёлоба. Двигатель конвейера, не имея необходимого момента срыва с места, отключается по перегрузке во время пуска после остановки на выходные. Бригады обслуживания вынуждены вручную очищать уплотнённый цемент, подвергаясь воздействию кремниевой пыли и опасностям замкнутого пространства. Этот сценарий подчёркивает, как кажущаяся незначительной экономия капитала при закупке преобразуется в значительные обязательства по здоровью, безопасности и эксплуатации за жизненный цикл актива. В высоконагруженных применениях эти отказы останавливают производство и вызывают вторичные повреждения жёлоба и компонентов привода. Стоимость замены вышедшего из строя конвейера и управления незапланированными простоями превышает первоначальную экономию от спецификации правильного оборудования.
Матрица выбора для цемента, золы-уноса и сухих порошков
Выбор оборудования зависит от технологического режима. Для извлечения и точного дозирования материала из силоса в весовой бункер требуется специальный шнековый питатель. Для передачи дозированного материала горизонтально или с небольшим уклоном между технологическими стадиями подходит шнековый конвейер. Точный расчёт производительности требует большего, чем просто объёмное вытеснение. Инженеры должны учитывать насыпную плотность материала, которая может значительно изменяться в зависимости от степени аэрации и уплотнения внутри силоса. Угол естественного откоса и угол внутреннего трения конкретного порошка определяют требуемую степень заполнения жёлоба и необходимую мощность. Например, высоко аэрированная зола-унос может иметь насыпную плотность всего 0,8 т/м³ в псевдоожиженном состоянии, но может уплотняться до более чем 1,2 т/м³ в покое. Матрица выбора поэтому должна включать соответствующий запас по мощности двигателя для обработки этих переходных пиков плотности без остановки.
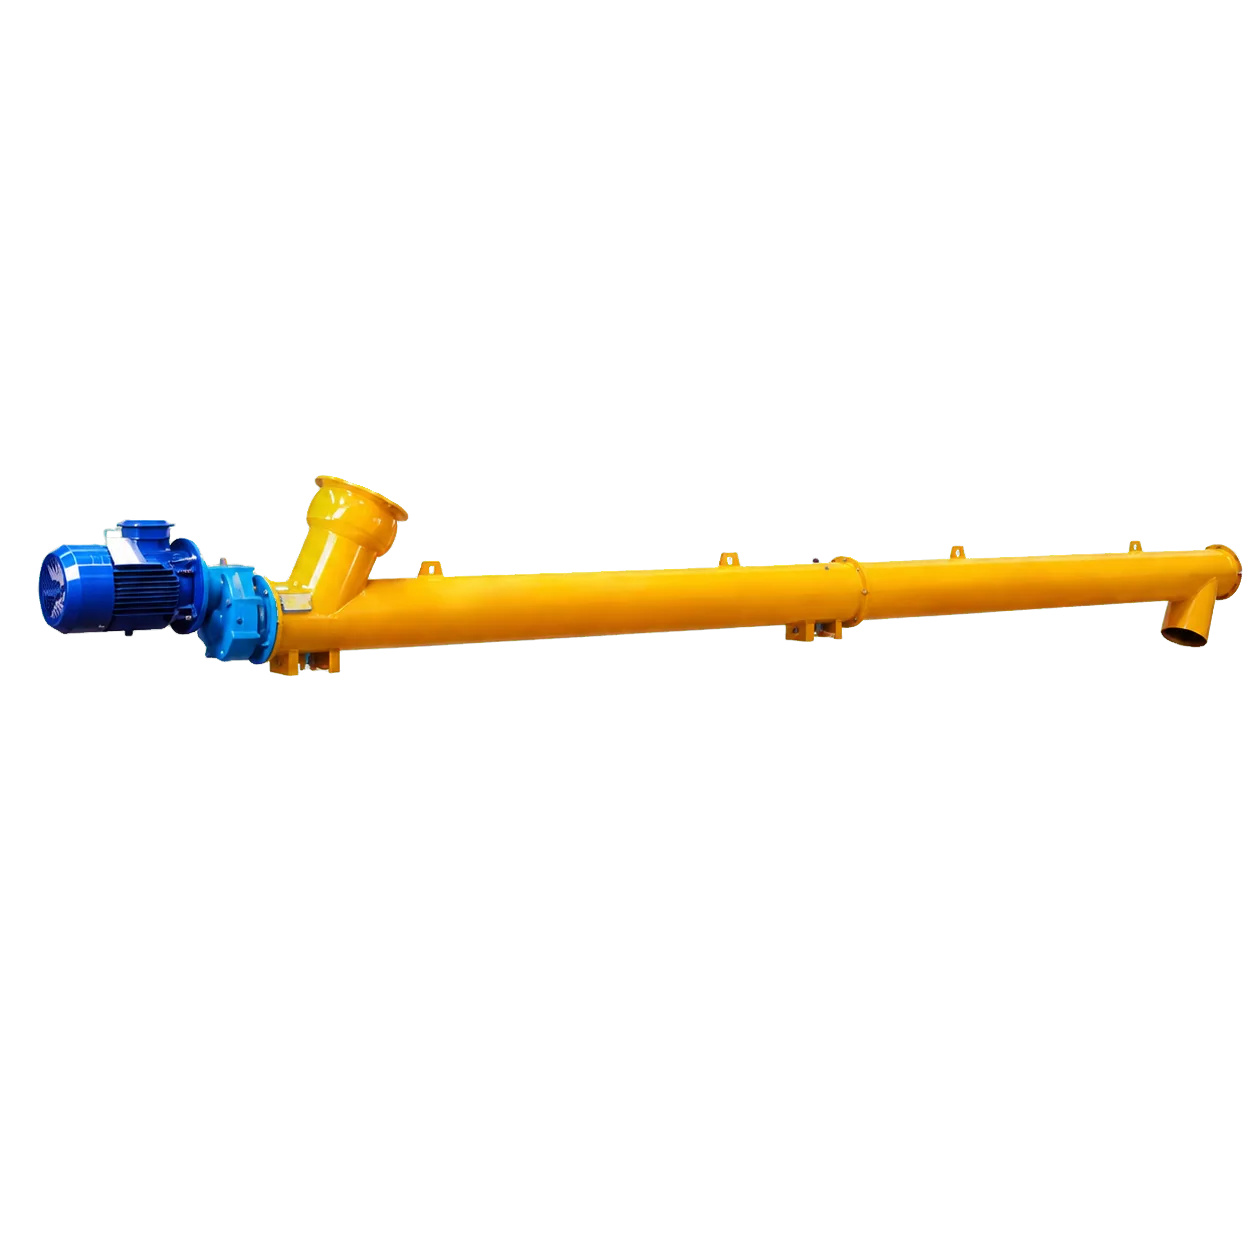
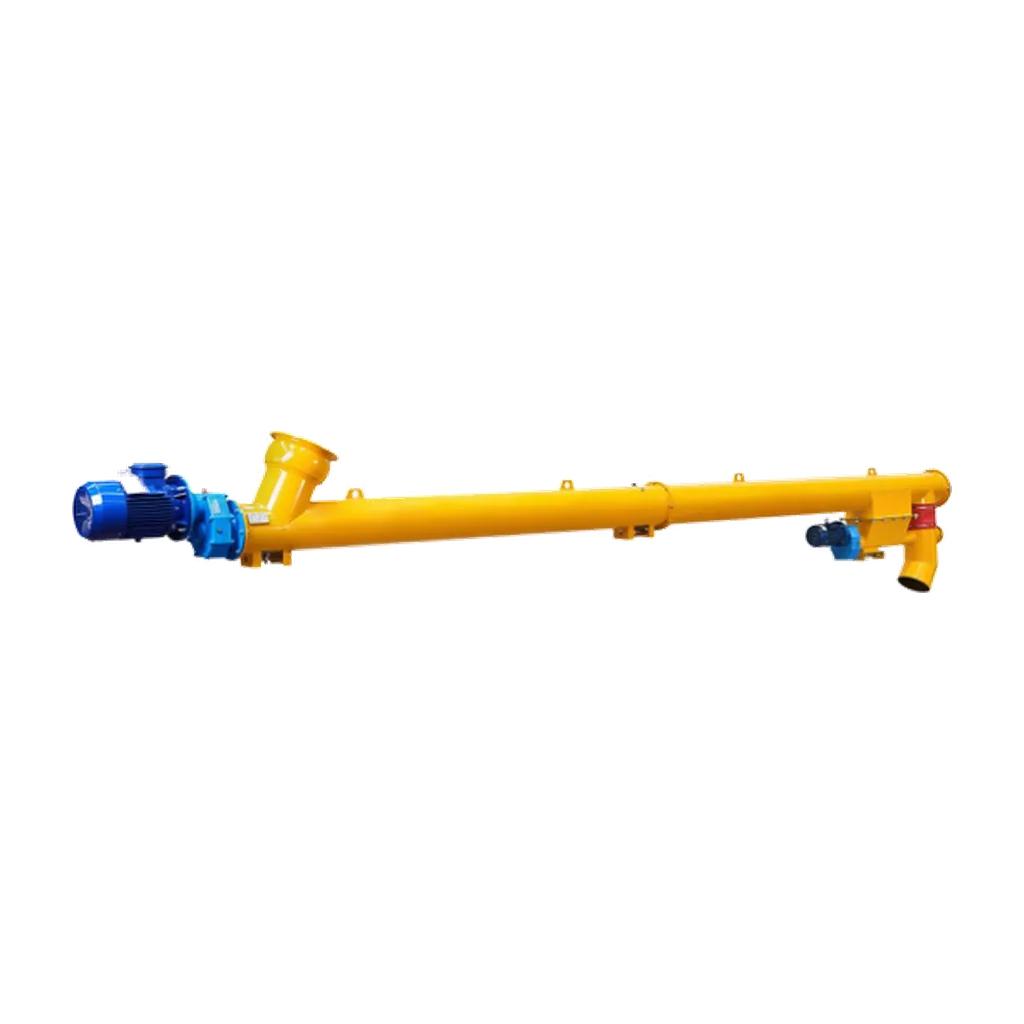
Шнековый конвейер для цемента VOGO Machine — это трубчатый шнековый конвейер для закрытого перемещения порошков и регулируемой подачи. Доступный в диаметрах от Ø89 мм до Ø407 мм, жёсткий трубчатый корпус делает трассу перемещения компактной и ограничивает пылевыделение. Эти установки адаптированы под проект. Компоновка привода, подшипников и соединений соответствует требованиям к материалу и пропускной способности. Выбираемые промежуточные и концевые подшипники позволяют осуществлять долгосрочное обслуживание.
Каталожная справочная производительность составляет 1,3–170 т/ч, но фактический выход зависит от насыпной плотности, влажности и наклона. Выход должен подтверждаться для каждого проекта. Правильная спецификация требует характеристик материала, требуемой пропускной способности, длины по оси и электропитания. Конфигурации должны соответствовать конкретному режиму, такому как горизонтальная передача на асфальтобетонном заводе или наклонная подача на предприятии строительных материалов. Частота пусков и технологическая температура также требуются для завершения проектирования.
Приводные механизмы и контроль момента
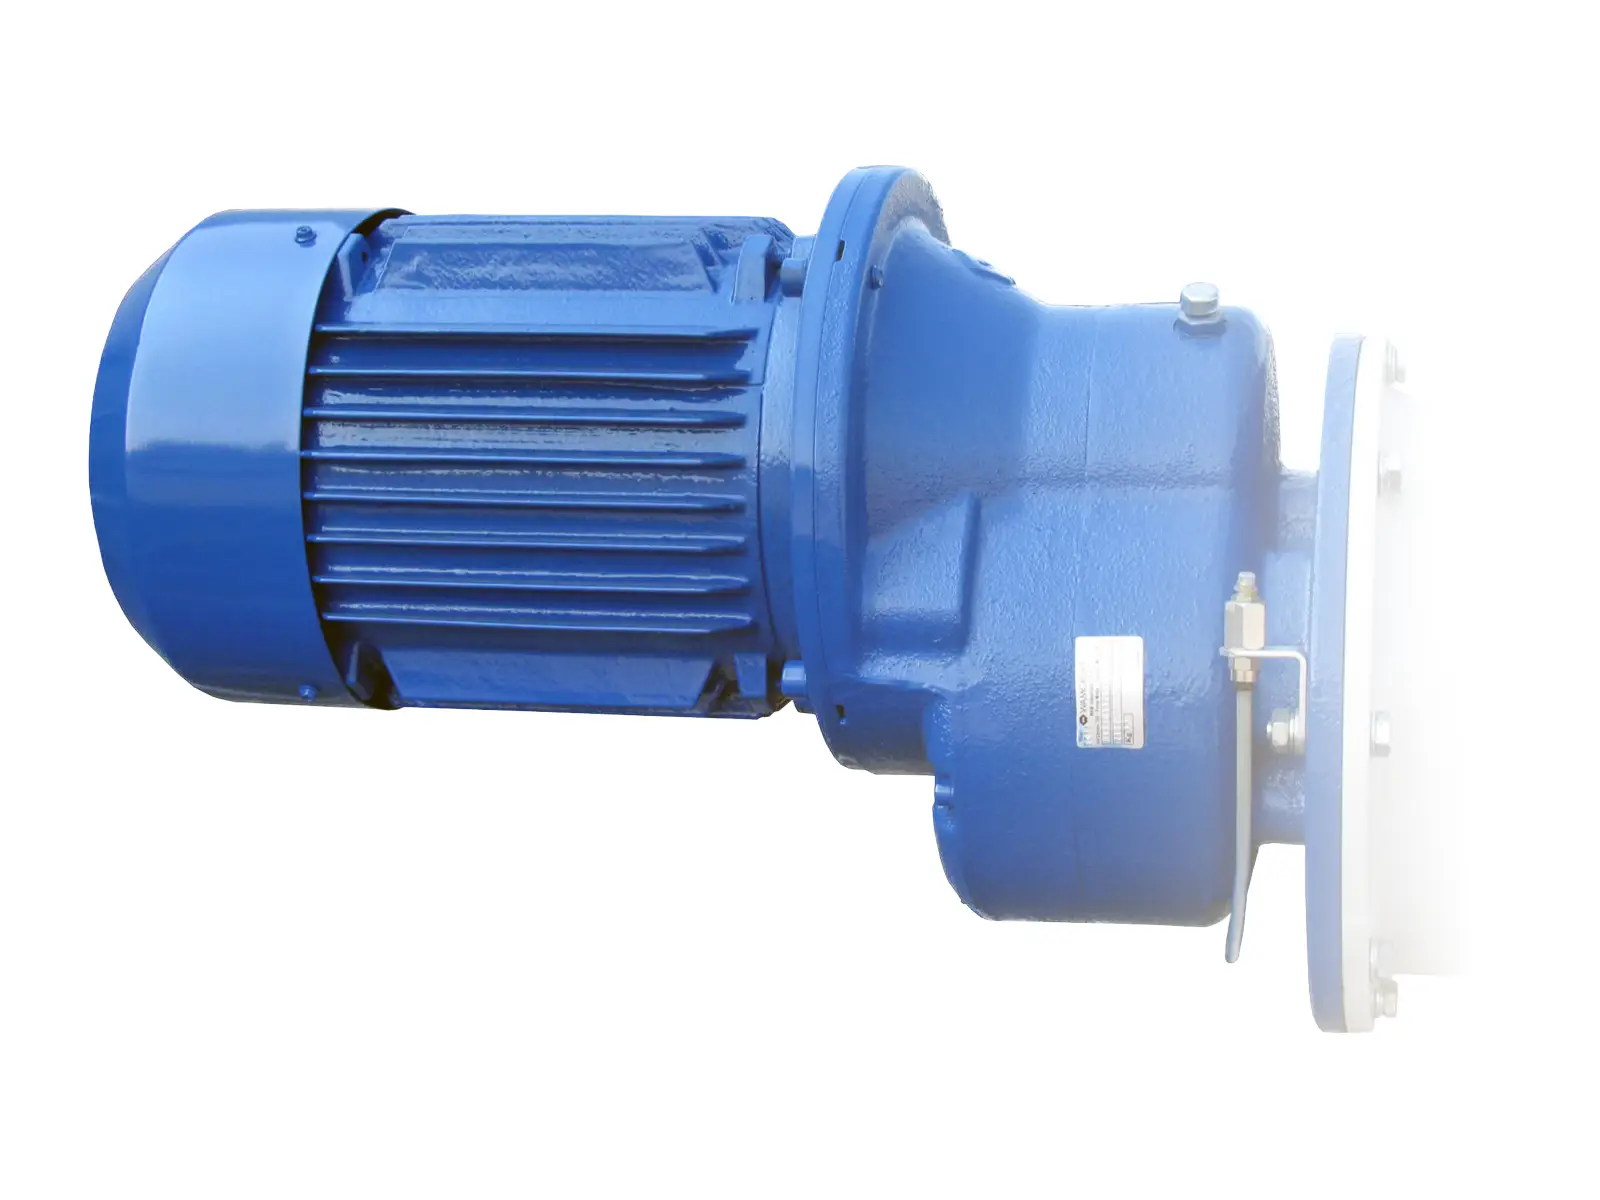
Приводной узел дополнительно иллюстрирует расхождение между режимами подачи и транспортировки. Шнековые питатели требуют приводов, способных обеспечивать высокий момент срыва с места для инициации движения из статического уплотнённого слоя материала. Напрямую подключённые косозубые редукторы с высокой тепловой ёмкостью являются стандартными, часто в паре с преобразователями частоты (ПЧ) для точной модуляции скорости для точного объёмного дозирования. Ограничители момента или срезные штифты часто устанавливаются для защиты редуктора и вала от катастрофического повреждения, если в жёлоб попадёт нераздробимый посторонний предмет. В отличие от этого, шнековые конвейеры обычно используют стандартные асинхронные двигатели с фиксированной скоростью или простые ПЧ, поскольку их основное требование — поддержание устойчивой скорости транспортировки, а не управление экстремальными пусковыми нагрузками или обеспечение микродозирования. Электрическая архитектура управления для питателя по своей природе более сложна, требуя непрерывных контуров обратной связи для интеграции с распределённой системой управления (РСУ) предприятия для автоматизированного дозирования.
Заключение
В конечном счёте, различие между шнековым питателем и шнековым конвейером является фундаментальной инженерной границей, которая определяет надёжность всей системы обращения с материалами. Питатели — это тяжёлые перегруженные дозирующие устройства, спроектированные для точного извлечения и управления потоком. Конвейеры — это транспортные механизмы более лёгкого режима, которые требуют регулируемой стабильной подачи для эффективной работы. Выбор правильного оборудования предотвращает механические отказы, обеспечивает точность дозирования и поддерживает оптимальную эффективность обращения с материалами в цементных и порошковых системах. При спецификации машин для бетоносмесительного производства, асфальтобетонных заводов или предприятий сухих строительных смесей инженеры должны строго соответствовать механическую проектировку требуемому режиму для избежания дорогостоящего неправильного применения. Эксплуатация каждой машины строго в её механических и эксплуатационных пределах продлевает срок службы оборудования, снижает накладные расходы на обслуживание и поддерживает точность процесса. Для параметров выбора и технических характеристик посетите страницу продукта «шнековый конвейер для цемента» VOGO Machine или скачайте официальный технический паспорт.