El tiempo de mezclado del asfalto debe establecerse mediante un ensayo controlado en planta, no copiando un número de otra instalación. Defina los intervalos en seco y húmedo, produzca la fórmula aprobada con la masa de amasada prevista y acepte el ajuste únicamente si el recubrimiento, la temperatura de descarga y los resultados de calidad del proyecto son satisfactorios. Alargar un temporizador no compensa un árido húmedo, un pesaje impreciso ni una mala secuencia de carga.
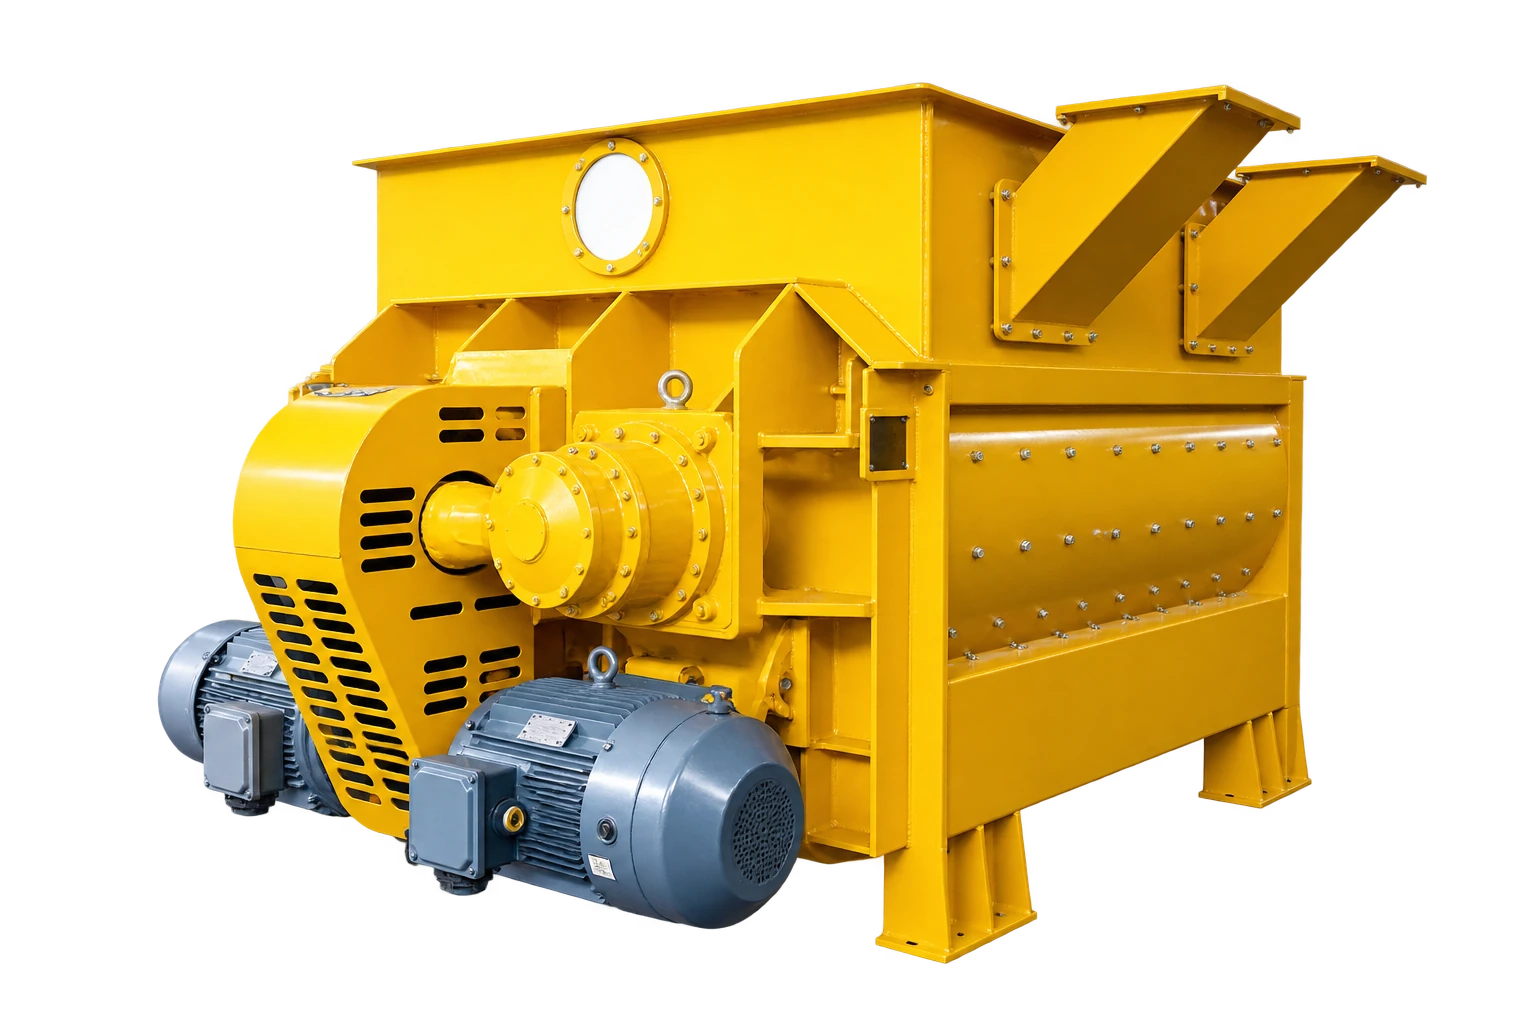
La mezcladora de asfalto AM se selecciona según la masa requerida por amasada, la fórmula de áridos y el ciclo de la planta. Son datos del proyecto: la ficha del producto no prescribe un tiempo ni una temperatura universales. Las especificaciones contractuales, la fórmula aprobada y el proveedor del ligante determinan el intervalo admisible del proceso.
Defina los tiempos mediante acontecimientos reales
El operador, el programador del PLC y el técnico de calidad deben utilizar los mismos límites temporales. El Hot-Mix Asphalt Paving Handbook del USDOT describe el mezclado en seco antes de inyectar el ligante y el húmedo después de que este entre en la mezcladora de paletas. Una definición práctica es:
| Intervalo | Inicio | Final | Objetivo principal |
|---|---|---|---|
| Mezclado en seco | Los áridos y componentes secos necesarios están en la mezcladora | Comienza la inyección del ligante | Distribuir las fracciones de árido y los aditivos secos |
| Mezclado húmedo | Comienza la inyección del ligante | Comienza la orden de descarga | Recubrir el árido y repartir el ligante por toda la amasada |
| Descarga | Empieza a abrirse la compuerta | Se cierra y se restablece el permiso de funcionamiento | Vaciar sin trasladar residuos a la siguiente amasada |
Si el proyecto define estos acontecimientos de otra forma, configure y documente sus definiciones. «Treinta segundos de mezclado» no es un dato auditable si un control inicia el reloj con la orden a la bomba y otro al terminar la adición del ligante.
Registre los acontecimientos reales en las tendencias del PLC. Una válvula puede tardar en moverse tras la orden; la medición del ligante puede finalizar después de arrancar la bomba; un interbloqueo puede detener la secuencia. Los valores programados no demuestran por sí solos que el material haya recibido el tratamiento previsto.
Fije la temperatura según la mezcla
La descripción de la producción de asfalto de EAPA sitúa las mezclas convencionales en caliente, de forma general, en un intervalo amplio de 150–180 °C e indica temperaturas menores para los procesos semicalientes. Es una referencia de contexto, no una consigna para la AM. El intervalo correcto depende del grado del ligante, las indicaciones de viscosidad, el estado del árido, los aditivos, el asfalto recuperado, el transporte, el clima y las especificaciones aplicables.
Establezca al menos cuatro puntos de control:
- Áridos a la salida del secador o de las tolvas calientes.
- Ligante en el punto de dosificación.
- Mezcla en la descarga.
- Mezcla en el punto posterior de aceptación exigido por el proyecto.
Use instrumentos calibrados en ubicaciones definidas. Una lectura superficial tomada donde resulta cómodo puede no representar la amasada. El manual de calidad de mezclas asfálticas de FHWA relaciona temperatura, granulometría, contenido de ligante y control de planta. Diagnostique estas variables conjuntamente, en lugar de cambiar el temporizador por una sola lectura anormal.
Una temperatura de descarga baja puede deberse a calentamiento insuficiente del árido, humedad, adiciones frías, esperas excesivas o pérdidas térmicas. Una temperatura excesiva puede acelerar el envejecimiento del ligante y aumentar las emisiones. No se debe intentar corregir ninguna de las dos prolongando el mezclado húmedo hasta alcanzar una lectura: mezclar no sustituye al calentamiento controlado de los materiales.
Verifique el recubrimiento sin ocultar fallos anteriores
Parta del procedimiento aprobado y examine amasadas representativas. El manual describe un intervalo seco seguido de otro húmedo y advierte que prolongar la exposición en la mezcladora puede endurecer el ligante. Utilice el menor tiempo validado que cumpla los requisitos; más tiempo no significa mayor calidad.
Ante un recubrimiento incompleto, investigue en este orden:
| Observación | Qué comprobar antes de aumentar el tiempo |
|---|---|
| Zonas secas en todas las amasadas | Cantidad y distribución de ligante, barra y boquillas de pulverización, secuencia de carga |
| Fallo tras lluvia o al arrancar por la mañana | Humedad del árido, secador y temperatura de tolvas calientes |
| Solo fallan las cargas grandes | Masa real, límite de trabajo y circulación del material |
| Falla una fórmula concreta | Granulometría, finos, secuencia de ligante y aditivos, fórmula aprobada |
| El recubrimiento cambia según la muestra | Punto de muestreo, segregación al descargar y método de inspección |
| Quedan residuos para la siguiente amasada | Recorrido y holgura de compuerta, acumulaciones y duración de descarga |
No evalúe el recubrimiento únicamente con una fotografía. Aplique las inspecciones y ensayos exigidos por el propietario o el sistema de diseño de mezcla, con el método de muestreo especificado. La observación visual orienta el diagnóstico, pero no sustituye los controles de contenido de ligante, granulometría, temperatura y propiedades de la mezcla.
Calcule el efecto sobre el ciclo de planta
El mezclado ocupa solo parte del ciclo. Considere una planta hipotética con amasadas de 4,0 t y las siguientes etapas medidas. Los 7 segundos de dosificación están incluidos en el intervalo húmedo de 37 segundos; no se suman por segunda vez:
| Etapa | Tiempo de ejemplo |
|---|---|
| Carga de áridos y filler | 8 s |
| Mezclado en seco | 5 s |
| Dosificación del ligante y aditivos, dentro del intervalo húmedo | 7 s |
| Resto del mezclado húmedo tras la dosificación | 30 s |
| Descarga y restablecimiento de compuerta | 10 s |
| Ciclo total | 60 s |
La producción teórica de la mezcladora es:
60 min/h ÷ 1,0 min/amasada × 4,0 t/amasada = 240 t/h
Con una disponibilidad observada de planta del 85 % durante el periodo de producción, el valor de planificación es:
240 t/h × 0,85 = 204 t/h
Son hipótesis, no prestaciones de la AM. El secador, las cribas, el equilibrio de las tolvas calientes, la dosificación del ligante, el silo o la expedición de camiones pueden limitar más la producción. Aumentar el intervalo húmedo de 37 a 47 segundos —el periodo posterior a la dosificación pasa de 30 a 40— eleva el ciclo a 70 segundos y reduce el caudal teórico a unos 206 t/h, antes de aplicar la disponibilidad. Esa pérdida debe justificarse con una mejora de calidad comprobada.
La guía de selección de mezcladoras planetarias aplica el mismo criterio a otro proceso: seleccionar a partir del ciclo completo, no solo del volumen nominal del recipiente. Los ensayos asfálticos deben emplear criterios específicos de temperatura, recubrimiento y calidad.
Prepare una matriz de validación por fórmula
Elija condiciones representativas del campo de producción, no una amasada de demostración sencilla. Incluya la fórmula habitual, la mayor carga prevista, la fórmula más exigente en finos o aditivos y cualquier caso aprobado de material recuperado que cambie la carga o el balance térmico.
Registre en cada ensayo:
- procedencia, granulometría y humedad de los áridos;
- masas objetivo y reales de cada componente;
- orden de carga y duración medida de las adiciones;
- marcas temporales del mezclado seco y húmedo;
- temperaturas del árido, ligante y descarga;
- recubrimiento observado y resultados de laboratorio requeridos;
- recorrido de compuerta, residuos y arrastres entre amasadas;
- alarmas, interbloqueos e intervenciones del operador.
Cambie un solo factor cada vez. Si modifica simultáneamente el momento de incorporación del ligante y el tiempo húmedo, una mejora no permite saber qué actuación la produjo. Someta los parámetros aceptados a control de cambios y restrinja las modificaciones manuales del temporizador mediante autorización y registro de auditoría.
Ponga en servicio los controles y asegure el acceso
Compruebe primero la secuencia sin material cuando el fabricante lo permita y después con carga controlada. Ensaye las alarmas de temperatura alta y baja, falta de flujo o dosificación, protección del accionamiento, permisos de compuerta y bloqueo de descarga si el equipo receptor no está disponible.
Entrar en la mezcladora para inspección o limpieza es una intervención de mantenimiento. La guía OSHA sobre energías peligrosas exige controlar el arranque inesperado y la energía acumulada. Aísle el accionamiento, la compuerta, las alimentaciones, las energías neumática e hidráulica y el material caliente retenido según el procedimiento de planta. Una animación detenida en la HMI no acredita el aislamiento.
El expediente debe identificar quién aprobó el intervalo de mezclado y la edición aplicable de las especificaciones. El proveedor confirma las limitaciones del equipo y del control; el diseñador de la mezcla y la autoridad del proyecto aceptan la mezcla asfáltica.
Conclusión
El tiempo de mezclado del asfalto es un parámetro validado, con acontecimientos definidos para sus fases seca y húmeda. Establézcalo junto con el intervalo de temperatura aprobado, la dosificación y el ciclo completo, y compruébelo con amasadas representativas y los resultados de calidad exigidos. Use el menor tiempo que cumpla de forma constante y corrija en origen los fallos de humedad, calentamiento, pesaje o carga.
Para solicitar una oferta, facilite masa por amasada, fórmulas, datos del árido y material recuperado, ciclo requerido, base del control de temperatura, secuencia de aditivos e interfaces de planta.