El cambio de color en una mezcladora de hormigón termina cuando el siguiente lote vendible cumple el criterio de aspecto acordado. Una cuba que parece limpia no basta: puede quedar pigmento en la descarga, la tolva receptora o el dosificador. Valide todo el recorrido con una transición de oscuro a claro, agua controlada y probetas endurecidas comparables.
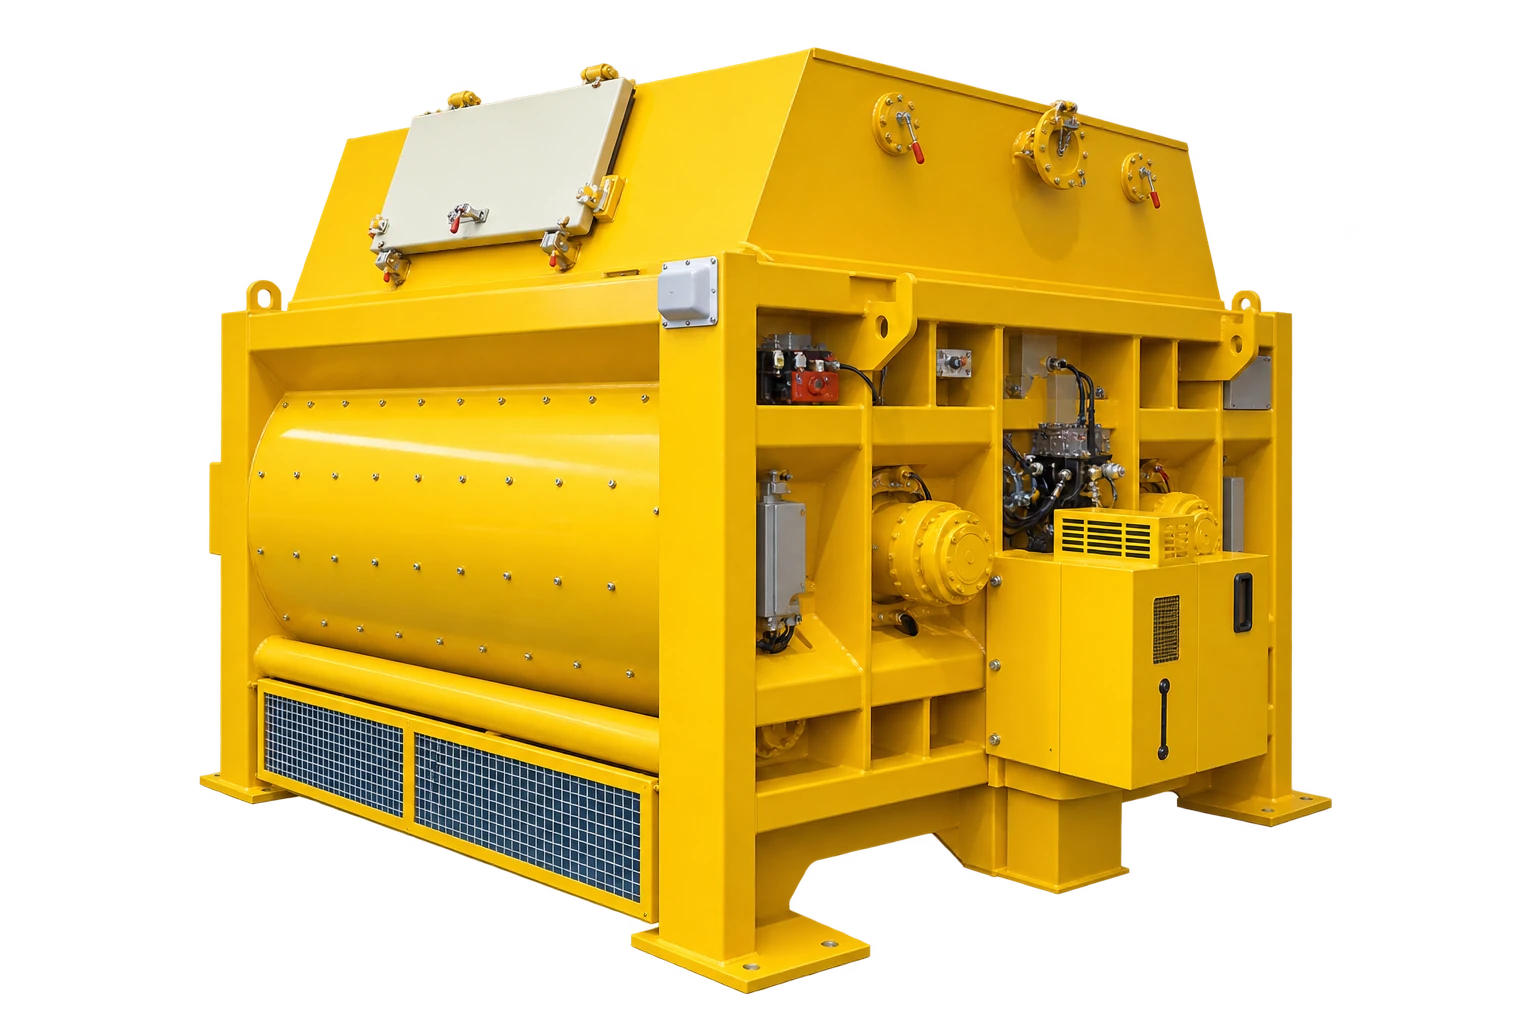
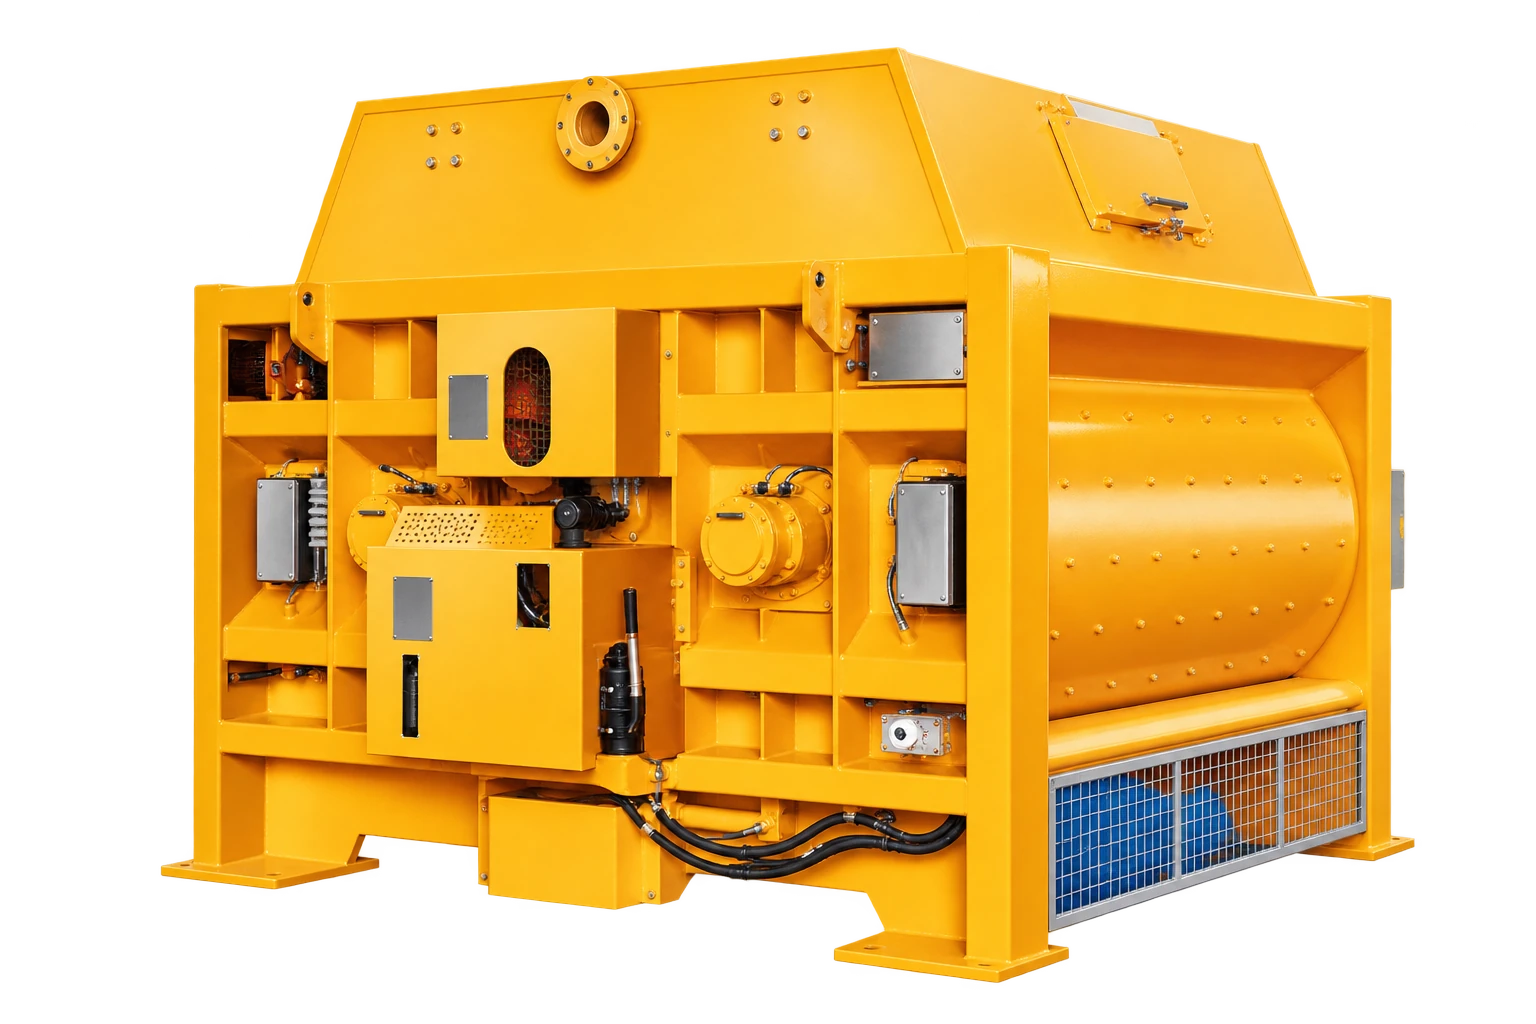
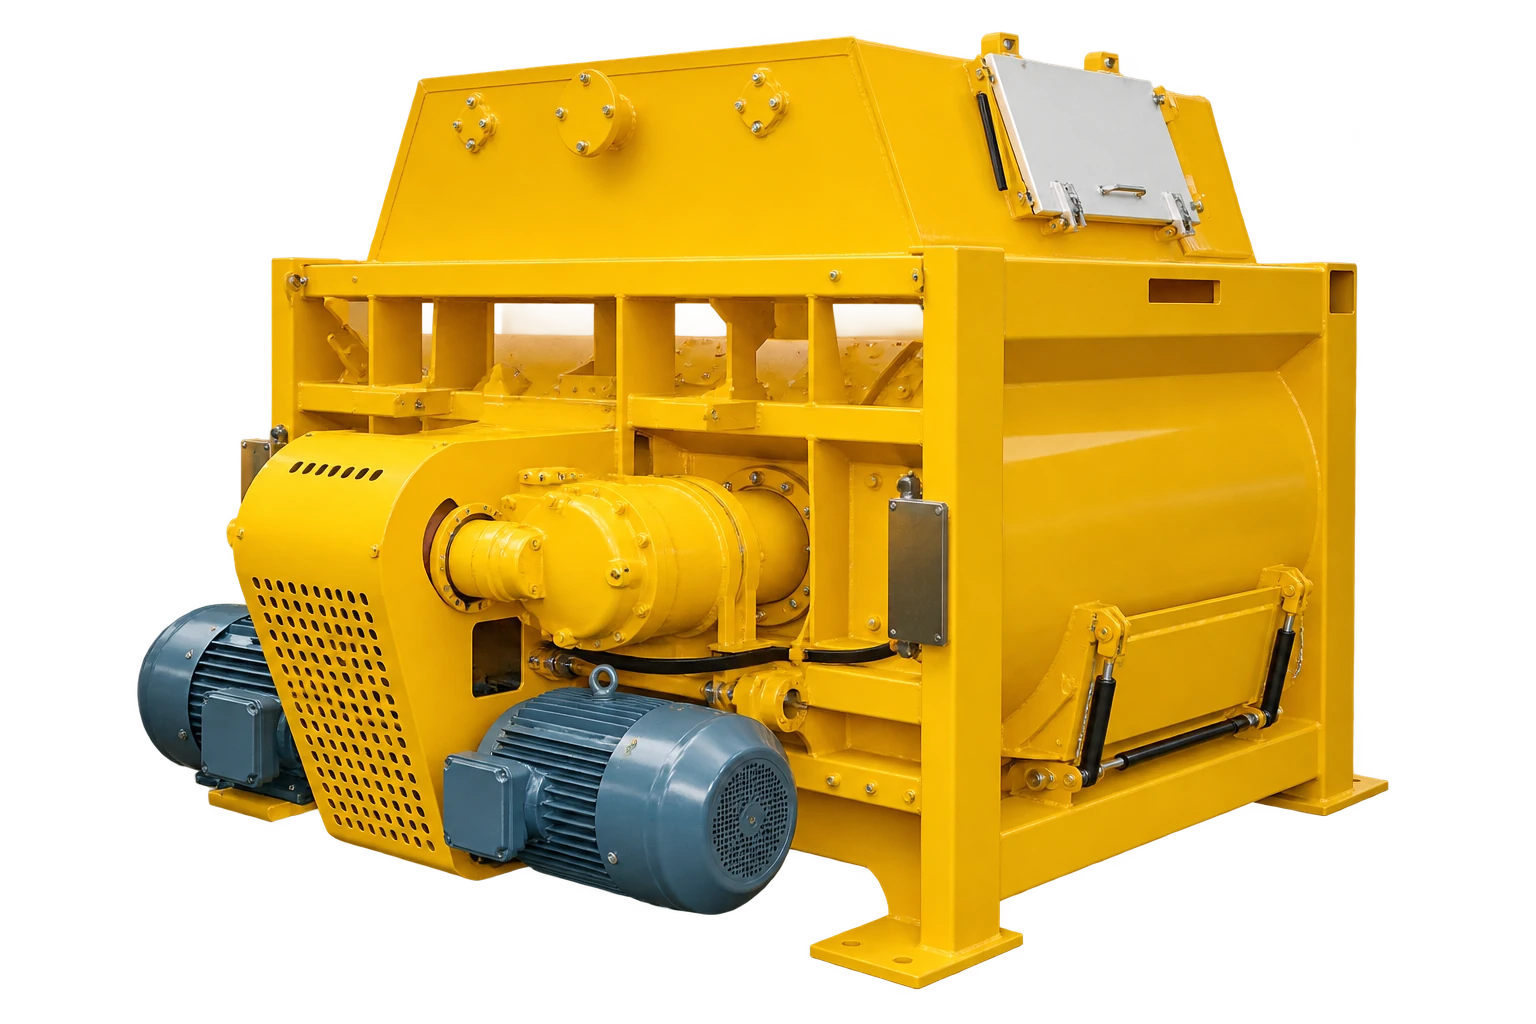
La mezcladora MPO para prefabricados pertenece a una gama de doble eje seleccionada según producción compactada, dosificación y ciclo. Confirme la limpieza y los accesos en la oferta. Este artículo no atribuye al equipo un lavado automático estándar ni un tiempo de cambio garantizado.
Aceptación del cambio de color en la mezcladora de hormigón
Defina qué significa el mismo color para la pieza. El hormigón de cara vista, el árido expuesto y una superficie lisa moldeada muestran el color de forma distinta. PCI explica el papel de los acabados: pasta, arena y árido grueso contribuyen según la exposición. Variar el agua también puede cambiar el aspecto de la pasta.
Apruebe una muestra de referencia con el acabado real. Fije edad, curado, humedad, iluminación y distancia de observación antes de ensayar. Una probeta recién moldeada y mojada no se compara directamente con un panel seco y maduro. Si se necesita medición instrumental, el responsable técnico debe definir el método y la tolerancia. No copie un límite universal de diferencia de color de otro contrato.
Controle por separado la consistencia del hormigón fresco y la uniformidad de descarga. Un aspecto aceptable no demuestra que el agua, los aditivos o las prestaciones sigan dentro de la dosificación aprobada.
Localice todas las rutas de contaminación
Revise el esquema desde la dosificación del pigmento hasta el molde. La cuba es solo un punto de retención. Incluya dosificador, canal de carga, tapa, herramientas, zonas próximas a los ejes, compuerta, tolva, transportador y cuba de traslado. Un elemento posterior puede volver a contaminar el material de una mezcladora limpia.
| Zona | Evidencia | Decisión |
|---|---|---|
| Dosificación de pigmento | Restos en sinfín, canal o envase | Separar purga del dosificador y limpieza de cuba |
| Herramientas y paredes | Depósitos y superficies inaccesibles | Definir acceso y puntos de revisión |
| Compuerta y salida | Restos en bordes, juntas y cavidades | Revisar posición durante el lavado autorizado |
| Tolva y transporte | Material retenido antes del molde | Incluirlos en la prueba |
| Sistema de agua | Agua de enjuague y drenaje | Corregir el balance del siguiente lote |
Esta tabla es una propuesta de inspección, no una lista de características obligatorias del MPO. Trabaje con el plano del proveedor. Fotografíe puntos repetibles desde una posición segura para comparar ensayos posteriores.
Documente la limpieza y el balance de agua
Descargue según el procedimiento y use únicamente el método autorizado por el fabricante. Registre lavado automático, drenaje, tareas manuales permitidas y comprobación de liberación. BHS presenta la limpieza de alta presión como opción para cambios frecuentes de dosificación. Ilustra una solución; no demuestra su disponibilidad ni sus resultados en MPO.
Pregunte qué superficies alcanzan los chorros, cómo se detectan boquillas obstruidas y cómo se lava la descarga. La presión de la bomba no demuestra cobertura. Mida el agua utilizada y el tiempo de drenaje: un ciclo corto de pulverización puede exigir una recuperación más larga.
El agua retenida modifica la siguiente dosificación aunque el pigmento haya desaparecido. Defina cómo se mide, elimina o contabiliza. Reutilizar agua de lavado exige un procedimiento independiente de control de materiales; su apariencia transparente no basta para autorizarla.
Evalúe el arrastre con una hipótesis explícita
Una relación de masas permite comparar pruebas: fracción de arrastre = masa residual de la mezcla anterior ÷ masa del siguiente lote × 100%. No predice color visible, concentración de pigmento ni calidad del hormigón.
Ejemplo hipotético: 4 kg de mezcla anterior pasan a un lote de 800 kg. La fracción es 4 ÷ 800 × 100 = 0.5%. En un lote de 200 kg, el mismo residuo representa 2%. Son masas supuestas, no mediciones del MPO ni límites de aceptación. El cálculo muestra por qué el lote mínimo puede ser el caso más exigente.
No trate todo el residuo como pigmento puro. Su composición y ubicación importan. Compruebe el aspecto con la dosificación real y piezas terminadas; la relación solo identifica un caso que conviene ensayar.
Ensaye una transición de oscuro a claro
Elija un cambio difícil y representativo, no una demostración cómoda. Fije recetas, lotes de materias primas, corrección de humedad, tamaño y recorrido de descarga. Incluya la pausa prevista, porque los restos que se secan durante una espera pueden comportarse de otra manera.
Produzca el lote oscuro, descargue por el circuito habitual, aplique la limpieza documentada y prepare el claro. Tome muestras al principio, mitad y final mediante un método seguro aprobado. Identifique cada probeta por lote y posición. Cuando sea posible, fabrique un lote claro de control en un circuito cuya limpieza se haya verificado por separado. Cure y observe todas las muestras en las mismas condiciones.
Registre agua, duración de limpieza y drenaje, restos observados y primer lote claro aceptado. Si hace falta un lote de transición no vendible, anote masa y destino. Inclúyalo en el coste del cambio en vez de informar solo del lavado. Repita la transición para comprobar su reproducibilidad.
La guía de selección de mezcladoras para prefabricados trata capacidad y pruebas generales. Mantenga este ensayo centrado en contaminación de color y liberación después de limpiar.
Interprete un resultado fallido antes de ampliar el lavado
Una primera muestra anormal que mejora después sugiere una retención localizada. Una desviación uniforme exige revisar pigmento, áridos, corrección de agua y curado. Las marcas presentes solo en la superficie terminada pueden proceder del molde, desmoldeante o acabado.
Son indicios, no una prueba de causa. Añadir agua al mismo lavado puede ocultar un drenaje deficiente, aumentar vertidos y dejar intacta una tolva contaminada. Cambie un factor controlado y compare con el registro inicial.
OSHA aborda el control de energía peligrosa durante el mantenimiento. El procedimiento de la planta gobierna el acceso. Una parada de emergencia por sí sola no autoriza entrar.
Conclusión
El cambio de color en una mezcladora de hormigón exige un recorrido de limpieza documentado y un ensayo de aspecto capaz de rechazar el resultado. Incluya residuos posteriores, agua de enjuague, lote mínimo y primera producción aceptada. Compare opciones por la validación del procedimiento, no por un tiempo de lavado anunciado.