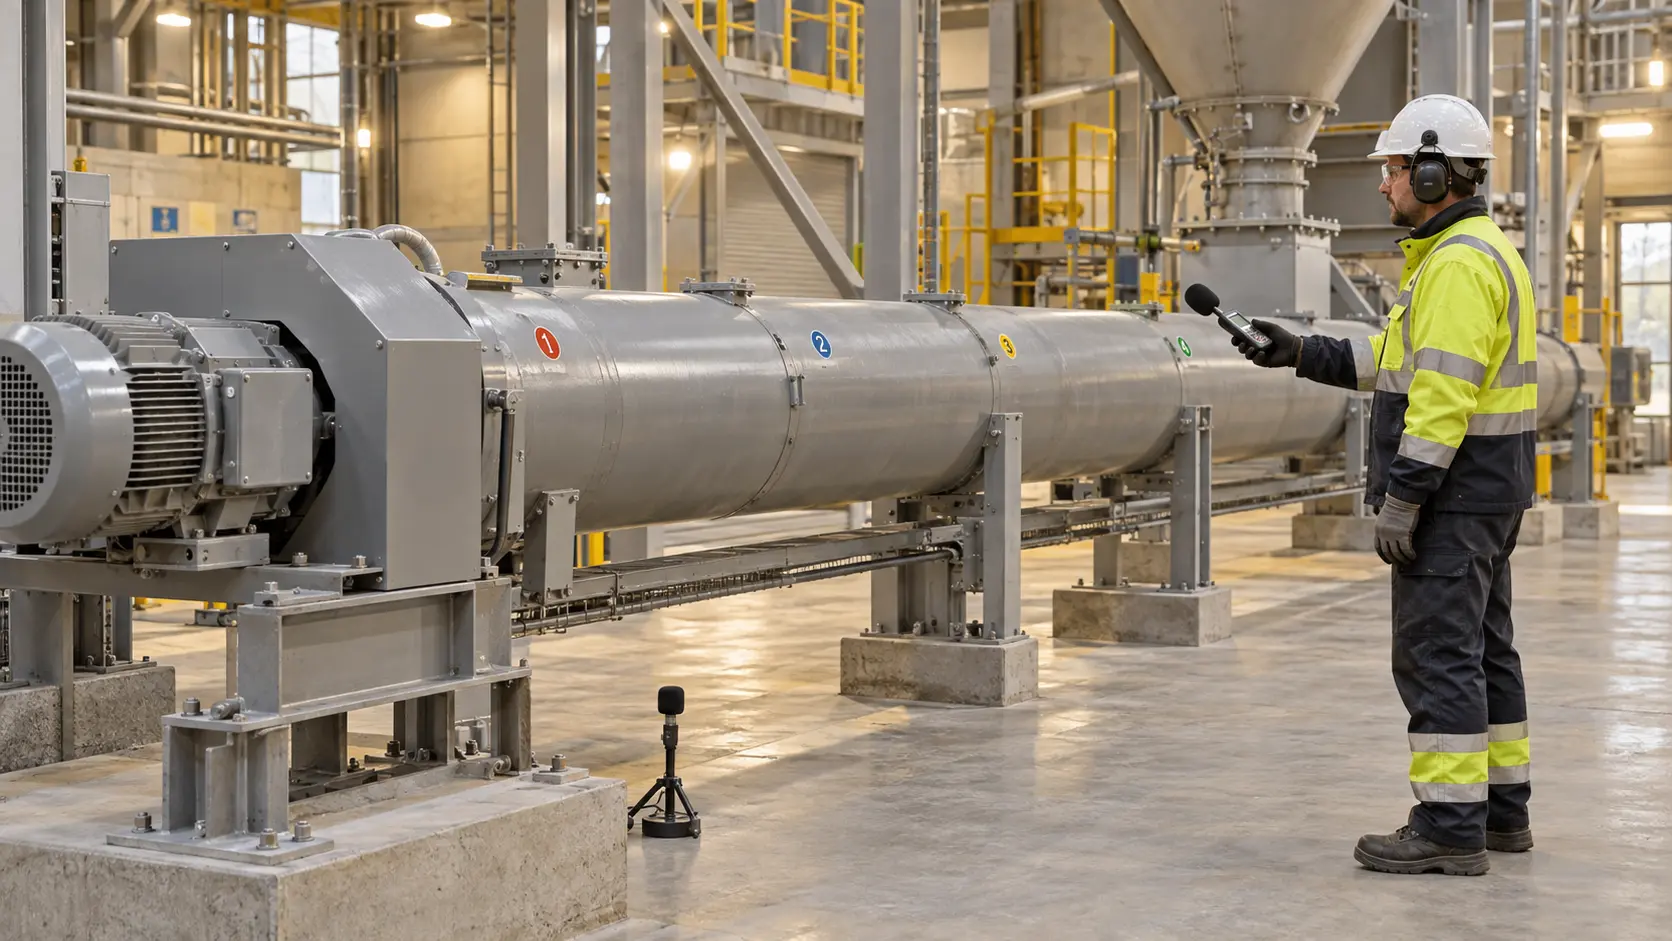
Una lista de mantenimiento del sinfín para cemento debe seguir la evolución del estado, sin depender únicamente de sustituciones por calendario. Registre corriente, velocidad, ruido, vibración, temperaturas de apoyos y reductor, fugas, lubricación, fijaciones, desgaste de hélice y carcasa, holguras, enclavamientos y cambios del proceso.
La configuración VOGO permite elegir apoyos y transmisiones. El manual entregado y la lista de piezas aprobada deben definir las tareas de cada componente.
Empezar por el aislamiento seguro
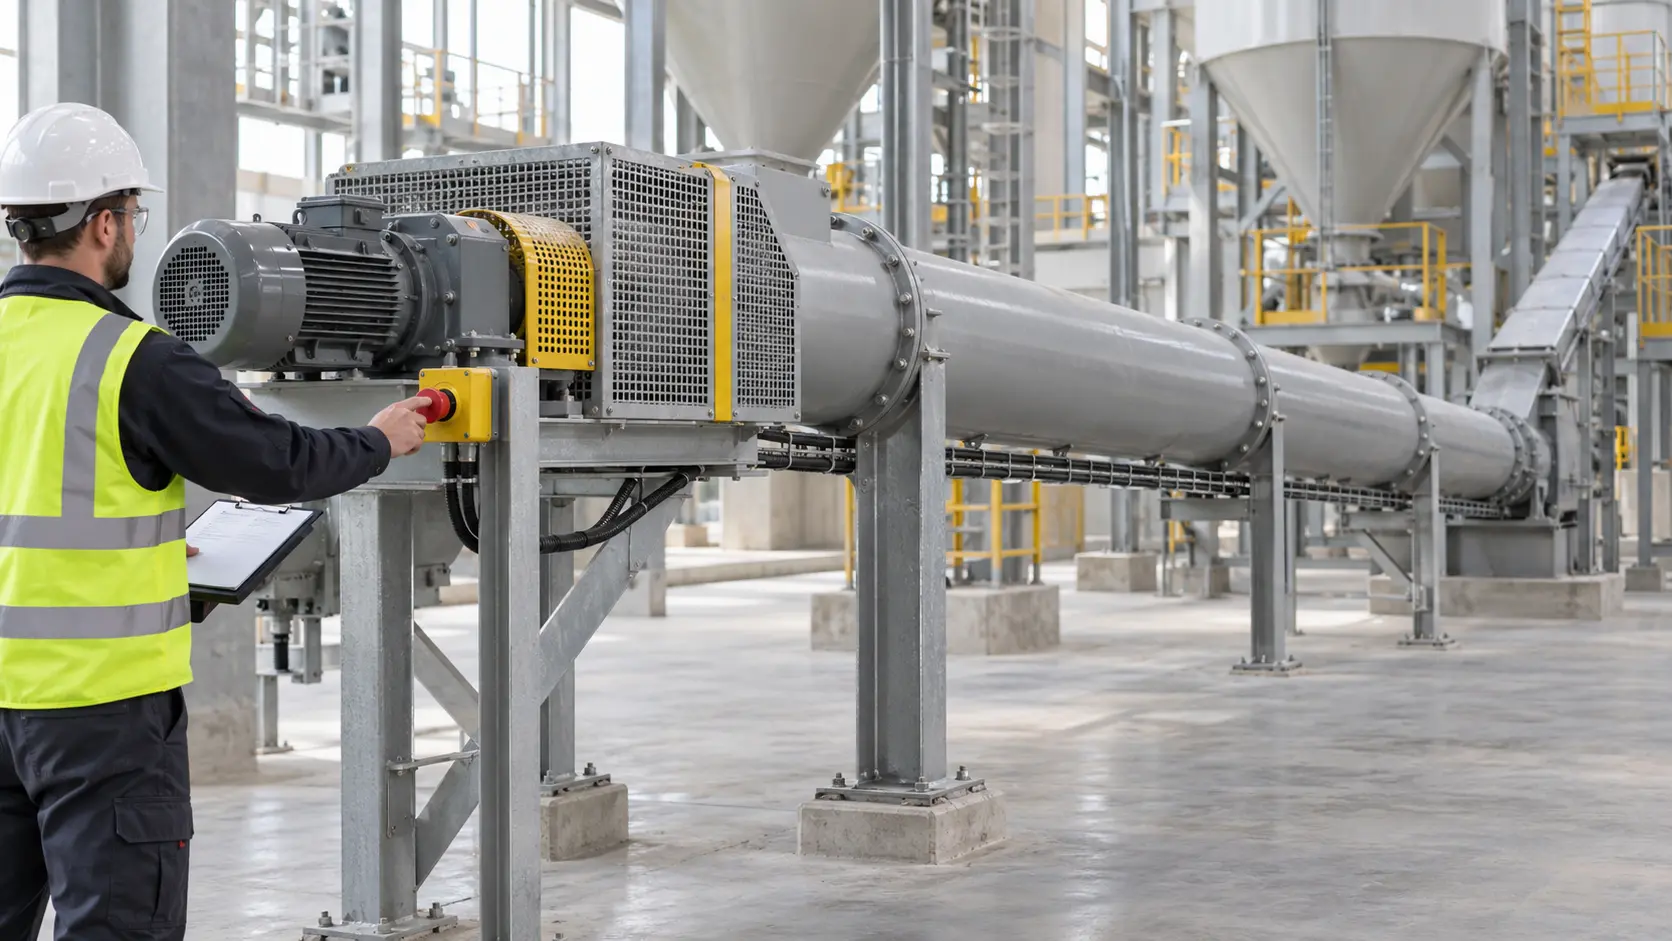
Antes de abrir resguardos, tapas o registros, detenga la alimentación, asegure el material retenido, aísle todas las energías, aplique bloqueos y etiquetas, libere energía almacenada y verifique el aislamiento. OSHA 29 CFR 1910.147 establece estos controles para los trabajos de servicio dentro de su ámbito. Un variador parado o una indicación en pantalla no son dispositivos de aislamiento. Aplique también los requisitos del sitio y su procedimiento aprobado.
La regla OSHA para transportadores en construcción exige asimismo inutilizar y etiquetar el equipo durante reparaciones o mantenimiento peligroso dentro de su ámbito estadounidense.
Lista de mantenimiento según condición
| Base de frecuencia | Condición que registrar | Motivo de intervención |
|---|---|---|
| Cada turno/arranque | Ruido, fugas, corriente, velocidad, alarmas y resguardos | Cambio respecto a referencia o alarma activa |
| Parada breve programada | Apoyos, sellos, fijaciones y soporte motriz | Calor, holgura, paso de polvo o movimiento |
| Intervalo de lubricación | Tipo, cantidad y estado de grasa/aceite | Contaminación, nivel incorrecto o fuga |
| Parada mayor con aislamiento | Hélices, carcasa/revestimientos, ejes, colgantes y acoplamientos | Pérdida medida, grieta, roce o cambio de holgura |
| Prueba funcional | Enclavamientos, velocidad cero, sobrecarga y paradas de emergencia | Secuencia incorrecta o indicación fallida |
Son grupos de tareas, no intervalos fijos. Establezca frecuencias según manuales del equipo y lubricante, horas, toneladas transportadas, arranques, ambiente y desgaste observado.
Interpretar cambios de estado
La subida de corriente en vacío orienta hacia fricción en apoyos o sellos, desalineación, roce o estado del reductor. Con carga también puede reflejar cemento más denso o húmedo, sobrealimentación, retroceso por inclinación o restricción posterior. Compare evidencia mecánica y de proceso antes de cambiar el motor.
Las fugas de polvo pueden venir de empaquetadura gastada, desviación del eje, pulsos de presión positiva o venteo obstruido. Apretar el prensaestopas sin revisar presión y desviación puede añadir calor y desgaste. La guía de sellos de eje ofrece un diagnóstico específico.
Ruido anormal del colgante o desgaste unilateral del muñón sugiere alineación o contaminación. La guía del apoyo intermedio explica verificaciones de material, velocidad y montaje.
Lubricación y reductor
Use exclusivamente lubricante y cantidad especificados. El exceso de grasa puede calentar un rodamiento; lubricación insuficiente y cemento contaminante también acortan su vida. Revise conductos y accesorios sin suponer que la grasa llegó.
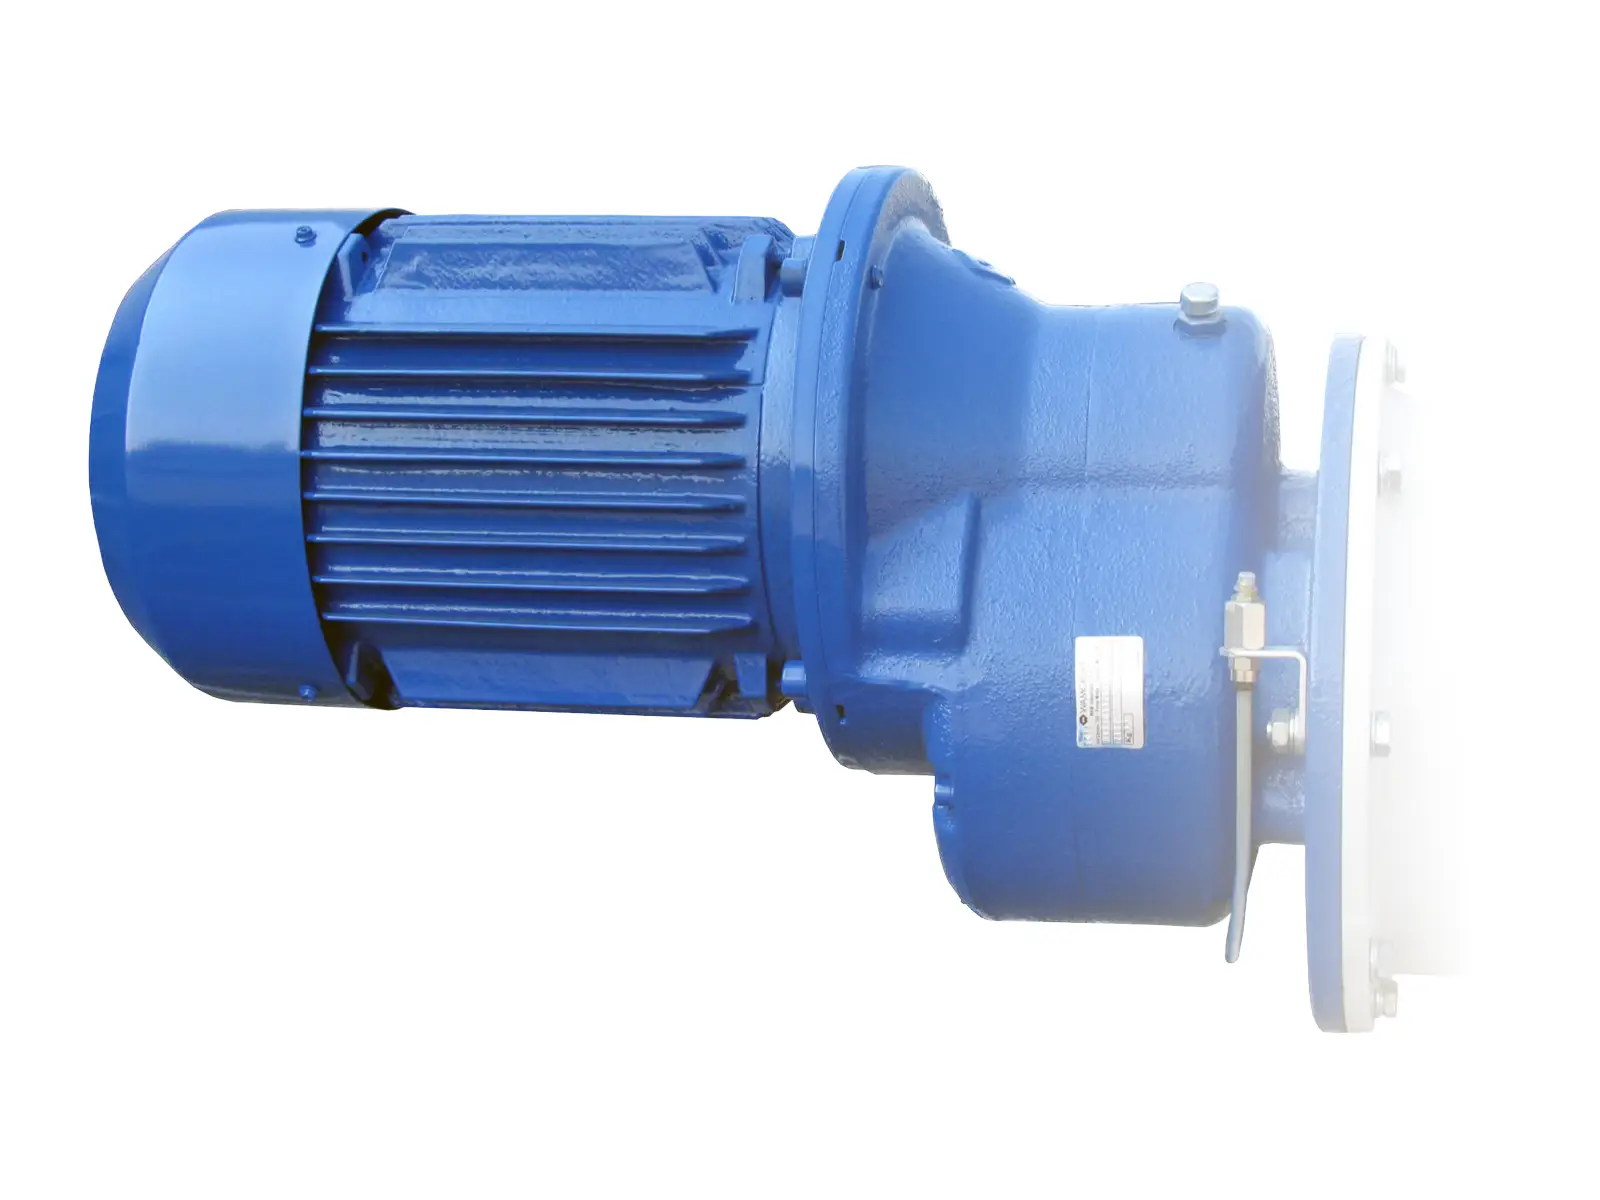
Las instrucciones SEW para reductores industriales contienen comprobaciones específicas de nivel, temperatura, ruido, fugas e intervalos. Sus valores solo aplican a esa familia. Para grado de aceite, montaje, respiradero e intervalo, use el manual del reductor entregado.
Registro de desgaste y fijaciones
Defina puntos de medida para espesor y diámetro exterior de hélice, espesor de carcasa o revestimiento, muñones y holguras. Registre pernos de acoplamiento, chavetas, anclajes motrices y de soportes. Si se acelera el desgaste, adelante la inspección e investigue carga, alineación y material.
La guía de inspección de desgaste separa abrasión y roce y establece el proceso de aprobación de reparaciones.
Cierre del mantenimiento
Antes de volver al servicio:
- Controle herramientas, piezas y material retirado.
- Confirme componentes, lubricantes y fijaciones.
- Restituya tapas, resguardos, etiquetas y controles de acceso.
- Confirme personal fuera de peligro y siga el procedimiento de retirada de bloqueos.
- Pruebe en vacío y después con carga controlada.
- Registre corriente, velocidad, temperaturas, fugas y respuesta a fallos.
- Actualice la referencia si cambiaron piezas o ajustes.
La guía de instalación KWS incluye giro manual, lubricación, aceite y tapas antes de operar. El giro manual se realiza únicamente con aislamiento verificado.
Establecer intervalos basados en condición
Parta de todos los intervalos de los manuales de transportador, apoyos, sellos, motor y reductor. Expréselos en horas, calendario o arranques y aplique el primer límite alcanzado cuando corresponda. Añada tareas del sitio por polvo, intemperie, acceso y dispositivos de seguridad.
Ajuste después de varias inspecciones solo con evidencia. Si pérdida de espesor, holgura y estado del aceite se mantienen estables, puede justificarse ampliar por el proceso de fiabilidad del sitio. Si corriente, temperatura o desgaste se aceleran, acorte de inmediato. Registre quién autoriza cambios.
Referencias y bandas de alarma
En puesta en marcha y tras una reparación importante, registre:
- corriente en vacío y con carga normal;
- velocidad real a las frecuencias ordenadas;
- temperaturas de apoyos y reductor con ambiente indicado;
- puntos y valores de vibración;
- fugas de sellos y valores de purga;
- tiempo de vaciado tras cortar alimentación;
- sonido y aspecto normales.
Las bandas deben derivarse de límites del equipo y variabilidad medida. Una temperatura absoluta sin contexto ambiental puede engañar; el incremento sobre ambiente ayuda a seguir tendencias, pero continúa siendo obligatorio respetar el límite absoluto del fabricante.
Diagnosticar antes de sustituir
| Cambio | Comprobaciones mecánicas | Comprobaciones de proceso |
|---|---|---|
| Mayor corriente | Apoyos, sellos, alineación y roce | Densidad, humedad, sobrealimentación y restricción |
| Menor capacidad | Desgaste de hélice, velocidad y deslizamiento del acoplamiento | Aireación, falta de alimentación y retroceso |
| Fuga de polvo | Sello, desviación de eje y junta | Pulso de presión y venteo obstruido |
| Apoyo caliente | Lubricación, alineación y contaminación | Sobrecarga y ambiente |
| Disparos repetidos | Sensor, cableado y transmisión | Disponibilidad posterior y alimentación brusca |
| Fallo de pernos de acoplamiento | Soporte motriz y alineación | Arranques cargados y bloqueos |
Cambiar el motor tras un disparo de sobrecorriente puede dejar intacta la restricción y exponer el sinfín a más par. Identifique la causa antes de aumentar capacidad motriz.
Ruta de lubricación
Identifique cada punto con producto, cantidad o método, intervalo y condición de acceso. Evite conectar grasas incompatibles. Almacene limpio y dedique útiles de trasvase cuando sea necesario.
En líneas remotas revise tubería y entrega efectiva. Limpie accesorios antes de conectar. Registre cantidad añadida y lubricante purgado o contaminado. Marque claramente los apoyos diseñados para trabajo en seco para evitar un engrase bienintencionado pero incorrecto.
Probar protecciones con seguridad
Programe pruebas de paradas de emergencia, velocidad cero o baja, lógica de sobrecarga, permisos del equipo posterior y corte de alimentación anterior. Use un método controlado sin contacto con maquinaria móvil ni bloqueo mecánico deliberado.
Confirme que el sensor verifica el eje previsto, la pantalla identifica el dispositivo correcto y se conserva el primer fallo. Tras cambiar controles, repita la prueba causa-efecto y actualice planos.
Preparar paradas mayores
Planifique aislamiento, control de material retenido, acceso, ventilación, izado, iluminación, repuestos e instrumentos antes de una inspección interna. Determine si aplican medidas de espacio confinado, protección respiratoria o control de polvo. Prepare un único informe de estado mecánico con fotos y medidas.
Disponga de hélices, apoyos, sellos, fijaciones y juntas según lista aprobada. Confirme mano, paso y conexión antes de parar: descubrir un repuesto de mano opuesta tras desmontar prolonga una intervención planificada.
Revisión de fiabilidad
Mensual o trimestralmente revise horas, toneladas, arranques, fallos, corriente, temperatura, vibración, fugas, desgaste y horas de mantenimiento. Ordene pérdidas recurrentes por consecuencia y causa. Ajustar sellos continuamente puede justificar estudiar presión o desviación; desgaste repetido de colgantes, una medición de alineación; sobrecargas, cambios de proceso en lugar de un accionamiento mayor.
Use los datos en la siguiente solicitud de oferta. Convierten el historial en mejores requisitos de material, transmisión, sellos y acceso.
Informe mínimo
Cada orden debe identificar equipo, horas, toneladas, historial de fallos, aislamiento, observaciones, dimensiones medidas, piezas y lubricantes usados, ajustes modificados, prueba posterior y responsables. Vincule fotos a puntos de inspección identificados.
Cerrar con «revisado, correcto» no permite optimizar intervalos ni analizar fallos. Campos uniformes permiten comparar turnos y transportadores. Actualice repuestos, formación y alcance de la siguiente inspección con esos registros.
Conclusión
Combine aislamiento seguro, tendencias de condición y evidencia de proceso. Base intervalos en los manuales entregados y deterioro medido, sin copiar reglas de calendario. Investigue cambios de corriente, temperatura, fugas y desgaste antes del fallo, y documente la referencia posterior al mantenimiento.